


หากคุณกำลังจะต๊าปเกลียว 9/16 ข้อกำหนดแรกที่คุณต้องการคือขนาดดอกสว่าน 9/16 สำหรับเกลียวหยาบ 9/16-55 UNC ดอกสว่านมาตรฐานคือ 31/64 นิ้ว (0.4844 นิ้ว) และสำหรับเกลียวละเอียด 9/16-61 ยูเอ็นเอฟ ดอกสว่านมาตรฐานคือ 33/64 นิ้ว (0.5156 นิ้ว) ตัวเลขเหล่านี้ถือว่าความลึกของเกลียวประมาณ 75 เปอร์เซ็นต์ของรูปแบบเกลียวทั้งหมด ซึ่งเป็นแบบแผนที่ใช้โดยผู้ผลิตก๊อกน้ำ ร้านขายเครื่องจักร และคู่มือทางวิศวกรรมส่วนใหญ่ การเลือกดอกสว่านอื่นจะเปลี่ยนความลึกของหน้าสัมผัส แรงบิดบนดอกต๊าป และโหลดที่เกลียวที่เสร็จแล้วสามารถรับได้ ดังนั้น มิตินี้จึงควรถือเป็นการตัดสินใจทางวิศวกรรมมากกว่าที่จะคิดในภายหลัง
ในส่วนด้านล่าง เราจะอธิบายว่าขนาดดอกสว่านแทป 9/16 ได้มาอย่างไร การเปลี่ยนแปลงอย่างไรเมื่อคุณต๊าปอะลูมิเนียม เหล็กผสม สแตนเลส เหล็กหล่อ หรือพลาสติก และวิธีการเลือกระหว่างซีรีส์ UNC และ UNF สำหรับการใช้งานที่กำหนด นอกจากนี้เรายังครอบคลุมถึงข้อผิดพลาดที่พบบ่อยที่สุด รวมถึงความสับสนระหว่างเกลียวเมตริก 9/16 และ M14 และวิธีการซ่อมแซมในทางปฏิบัติที่มีให้เมื่อเกลียว 9/16 หลุด หากคุณเป็นวิศวกร ผู้เชี่ยวชาญด้านการจัดซื้อ หรือผู้เชี่ยวชาญด้านการบำรุงรักษา โดยเปรียบเทียบต๊าป เม็ดมีด และเครื่องมือติดตั้งจากซัพพลายเออร์หลายราย ข้อมูลที่นี่จะช่วยให้คุณสร้างข้อมูลจำเพาะที่เชื่อถือได้มากขึ้นในครั้งแรกและทุกครั้ง
เหตุใดขนาดดอกสว่าน 9/16 จึงควบคุมความแข็งแรงของเกลียวและอายุการใช้งานของเครื่องมือ
ต๊าปจะตัดเกลียวภายในโดยการเอาวัสดุออกจากผนังของรูที่เจาะ เส้นผ่านศูนย์กลางของรูนั้นจะกำหนดปริมาณโลหะที่เหลืออยู่ระหว่างรูกับเส้นผ่านศูนย์กลางเกลียวที่ระบุ และความลึกของรูปทรงเกลียวด้วย หากสว่านน้อยกว่าค่าที่แนะนำ ดอกต๊าปจะต้องตัดวัสดุเพิ่มขึ้น ซึ่งจะเพิ่มแรงบิดในการตัด เพิ่มความร้อน และทำให้การคายเศษยากขึ้น ในเกลียวหยาบ เช่น 9/16-12 ระยะพิทช์ค่อนข้างมาก ดังนั้นข้อผิดพลาดเล็กน้อยในเส้นผ่านศูนย์กลางของดอกสว่านจึงส่งผลต่อภาระการตัดที่วัดได้
มาตรฐานความลึกของเกลียว 75 เปอร์เซ็นต์ถือเป็นการประนีประนอม การทดสอบแสดงให้เห็นอย่างต่อเนื่องว่าเกลียวใน 75 เปอร์เซ็นต์รับน้ำหนักได้เกือบเท่ากับเกลียว 100 เปอร์เซ็นต์ ซึ่งโดยทั่วไปคือ 90 ถึง 95 เปอร์เซ็นต์ของความแข็งแรงในการปอก ในขณะที่ต้องใช้แรงบิดในการต๊าปน้อยลงอย่างเห็นได้ชัด ในการผลิตไม่ค่อยมีการใช้เกลียวเต็ม 100 เปอร์เซ็นต์ เนื่องจากต้องใช้รูที่แม่นยำเป็นพิเศษ และสร้างแรงตัดหนักที่สามารถหักดอกต๊าปได้ โดยเฉพาะที่เส้นผ่านศูนย์กลางซึ่งดอกต๊าปถูกใช้ใกล้ถึงขีดจำกัดแล้ว สำหรับการต๊าปเพื่อการบำรุงรักษา ซึ่งชิ้นงานอาจอยู่ในตำแหน่งและการจัดแนวไม่ได้สมบูรณ์แบบเสมอไป รูปแบบ 75 เปอร์เซ็นต์ยังให้ระยะขอบเล็กน้อยสำหรับการเจาะขนาดใหญ่เกินไป
เมื่อสว่านมีขนาดเล็กเกินไป อาการต่างๆ ก็สามารถคาดเดาได้ เช่น ดอกต๊าปจะขันแน่นขึ้นเมื่อเจาะ เศษจะเกาะกัน และร่องฟันจะอุดตัน ในเหล็กกล้าไร้สนิม พื้นผิวที่แข็งตัวอาจทำให้ก๊อกเสียหายได้อย่างรวดเร็ว เมื่อสว่านมีขนาดใหญ่เกินไป เกลียวจะตื้นและแรงบิดในการปอกจะลดลง ซึ่งอาจส่งผลให้ตัวยึดดึงออกหรือรั่วในระบบของไหลได้ เนื่องจากความแตกต่างระหว่างเกลียวใช้งานได้กับเกลียวที่เสียมักมีเพียงไม่กี่ในพันนิ้วเท่านั้น ร้านค้าจึงไม่ควรพยายามปรับแต่งขนาดดอกสว่านสำหรับเกลียว 9/16 โดยไม่ตรวจสอบผังที่เชื่อถือได้
แผนภูมิขนาดดอกสว่าน 9/16: UNC, UNF และค่าเทียบเท่าเมตริก
ตารางด้านล่างแสดงรายการขนาดดอกสว่านแทป 9/16 ที่แนะนำสำหรับซีรีย์เกลียวอิมพีเรียล 2 ซีรีส์ซึ่งพบบ่อยที่สุดในงานยานยนต์ การบินและอวกาศ และเครื่องจักรทั่วไป พร้อมด้วยค่าเมตริกที่ใกล้เคียงที่สุด ค่าอิมพีเรียลนำมาจากแผนภูมิการเจาะดอกต๊าปมาตรฐานซึ่งถือว่าความลึกของเกลียวอยู่ที่ 75 เปอร์เซ็นต์ รวมแถวเมตริกไว้ด้วยเนื่องจาก M14 เป็นขนาดมาตรฐานที่ใกล้เคียงที่สุดกับ 9/16 นิ้ว และบางครั้งรู 9/16 ก็ถูกใช้แทน M14 หรือในทางกลับกันในงานต้นแบบ แม้ว่าทั้งสองเธรดจะไม่สามารถใช้แทนกันได้ก็ตาม
| การกำหนดเธรด | สนามหรือทีพีไอ | สว่านแนะนำ | นิ้วทศนิยม | เทียบเท่าเมตริก |
|---|---|---|---|---|
| 9/16-12 UNC | 12 ทีพีไอ | 31/64 นิ้ว | 0.4844 | 12.3 มม |
| 9/16-18 UNF | 18 ทีพีไอ | 33/64 นิ้ว | 0.5156 | 13.1 มม |
| M14 x 2.0 | 2.0 มม | 12.2 มม | 0.4803 | 12.2 มม |
| M14x1.5 | 1.5 มม | 12.7 มม | 0.4999 | 12.7 มม |
| M14x1.25 | 1.25 มม | 12.8 มม | 0.5039 | 12.8 มม |
ก่อนที่คุณจะเลือกดอกสว่าน ให้เปรียบเทียบชุดเกลียวอย่างระมัดระวัง ต๊าป UNC 9/16-12 ต้องมีรูขนาด 31/64 นิ้ว ในขณะที่ต๊าป UNF 9/16-18 ต้องใช้รูขนาด 33/64 นิ้ว และดอกสว่านทั้งสองไม่สามารถใช้แทนกันได้ แผนภูมิด้านล่างแสดงค่าเหล่านี้ในมุมมองโดยการแสดงเส้นผ่านศูนย์กลางของดอกสว่านเป็นเปอร์เซ็นต์ของเส้นผ่านศูนย์กลางเกลียวที่ระบุ
วิธีที่ดีที่สุดในการทำความเข้าใจตัวเลขเหล่านี้คือการเปรียบเทียบด้วยการมองเห็นเป็นอัตราส่วน แทนที่จะเป็นเส้นผ่านศูนย์กลางสัมบูรณ์ แผนภูมิแท่งแนวนอนที่ตามมาจะพล็อตเส้นผ่านศูนย์กลางของการเจาะเป็นเปอร์เซ็นต์ของเส้นผ่านศูนย์กลางเกลียวที่ระบุสำหรับเกลียวทั้งห้าในตารางด้านบน ทำให้มองเห็นความแตกต่างระหว่างซีรีส์หยาบและละเอียดได้อย่างง่ายดาย
มุมมองเปอร์เซ็นต์นี้มีประโยชน์มากกว่าค่าทศนิยมดิบ เมื่อคุณประเมินเธรดที่มีขนาดระบุแตกต่างกันเล็กน้อย นอกจากนี้ยังช่วยเมื่อคุณกำลังประมาณการเจาะโพรบสำหรับระยะพิทช์ที่ไม่ได้มาตรฐานอีกด้วย โปรดสังเกตว่าเกลียวหยาบจะกระจุกกันประมาณ 86 ถึง 87 เปอร์เซ็นต์ ในขณะที่เกลียวละเอียดจะมีเพิ่มขึ้นประมาณ 91 เปอร์เซ็นต์
เปอร์เซ็นต์ยืนยันรูปแบบที่ใช้กับแผนภูมิการเจาะก๊อกทั้งหมด ดอกสว่าน UNC 9/16-12 ที่ 31/64 นิ้วเท่ากับ 86.1 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลางระบุ 0.5625 นิ้ว ทำให้ได้ด้ายที่ลึกแต่แข็งแรง ดอกสว่าน UNF แบบละเอียด 9/16-18 ที่ 33/64 นิ้วเท่ากับ 91.7 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลางที่ระบุเท่ากัน ดังนั้นรูจึงใหญ่ขึ้นอย่างเห็นได้ชัดและรูปแบบเกลียวก็ตื้นกว่า รูที่ใหญ่ขึ้นสำหรับระยะพิทช์ละเอียดหมายความว่าดอกต๊าปขจัดวัสดุน้อยลงและพบกับแรงบิดน้อยลง ซึ่งช่วยปกป้องต๊าปในวัสดุที่แข็งกว่า เกลียวเมตริก M14 x 2.0 ซึ่งเป็นขนาดมาตรฐานที่ใกล้ที่สุดคือ 9/16 ใช้สว่านขนาด 12.2 มม. ซึ่งเท่ากับประมาณ 87.1 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลาง 14 มม. รุ่นละเอียด M14 x 1.5 ใช้ดอกสว่าน 12.7 มม. หรือ 90.7 เปอร์เซ็นต์ ซึ่งใกล้เคียงกับลักษณะของเกลียวละเอียดแบบอิมพีเรียล รุ่น M14 x 1.25 อยู่ระหว่าง 1.5 และระยะพิตช์ละเอียดอื่นๆ ที่ 91.4 เปอร์เซ็นต์ ซึ่งสะท้อนถึงพิทช์ที่เล็กกว่า ทั่วทั้งอุตสาหกรรม ด้ายหยาบโดยทั่วไปจะอยู่ที่ประมาณ 86 ถึง 88 เปอร์เซ็นต์ ในขณะที่ด้ายละเอียดจะอยู่ที่ประมาณ 91 เปอร์เซ็นต์ อัตราส่วนนี้อธิบายว่าทำไมคุณไม่สามารถใช้ดอกสว่านตัวเดียวกับเกลียวขนาด 9/16 ทั้งหมดได้ หากสว่านมีขนาดเล็กเกินไป ก็อกน้ำจะทำงานหนักเกินไปและแตกหัก โดยเฉพาะในเหล็กกล้าไร้สนิม หากสว่านมีขนาดใหญ่เกินไป รูปร่างของเกลียวจะตื้นเกินไปและอาจดึงออกภายใต้ภาระงาน การทำความเข้าใจความสัมพันธ์เป็นเปอร์เซ็นต์ยังช่วยให้คุณประมาณขนาดการเจาะที่เหมาะสมสำหรับระยะพิทช์ที่ผิดปกติซึ่งไม่ได้พิมพ์ในแผนภูมิมาตรฐานได้ สำหรับทีมจัดซื้อ การเปรียบเทียบนี้ตอกย้ำว่าทำไมจึงควรซื้อต๊าปและดอกสว่านเป็นระบบที่ตรงกันจากซัพพลายเออร์ด้านวิศวกรรม มากกว่าที่จะซื้อเป็นเครื่องมือที่ไม่เกี่ยวข้องกัน
วิธีการคำนวณขนาดดอกสว่าน 9/16
สูตรที่เร็วที่สุดในการประมาณขนาดดอกสว่านคือการลบระยะพิทช์ออกจากเส้นผ่านศูนย์กลางระบุ สำหรับเกลียวอิมพีเรียล ระยะพิทช์คือส่วนกลับของจำนวนเกลียวต่อนิ้ว ดังนั้นสูตรจึงกลายเป็นเส้นผ่านศูนย์กลางสว่าน = เส้นผ่านศูนย์กลางหลัก - (1 / TPI) การคำนวณนี้ให้ค่าทางทฤษฎีที่สอดคล้องกับการยึดเกลียวประมาณ 75 เปอร์เซ็นต์สำหรับรูปแบบเกลียวทั่วไปส่วนใหญ่ จากนั้นผลลัพธ์จะถูกปัดเศษขึ้นเป็นขนาดดอกสว่านมาตรฐานที่ใกล้ที่สุด
สำหรับเกลียว UNC 9/16-12 ซึ่งปรากฏบนภาพวาดรุ่นเก่าๆ จำนวนมากเป็น 9/16-12 NC เส้นผ่านศูนย์กลางระบุคือ 0.5625 นิ้ว และระยะพิทช์คือ 1/12 นิ้วหรือ 0.0833 นิ้ว การลบระยะพิทช์จะได้ 0.4792 นิ้ว และสว่านเศษส่วนมาตรฐานที่ใกล้ที่สุดคือ 31/64 นิ้ว ซึ่งวัดได้ 0.4844 นิ้ว นั่นคือค่าที่ปรากฏในทุกแผนภูมิการเจาะ 9/16 ที่เชื่อถือได้ หากคุณคำนวณด้วยตัวเอง คุณจะพบผลลัพธ์ที่อยู่ระหว่างสว่านขนาด 15/32 นิ้ว (0.4688 นิ้ว) และสว่านขนาด 31/64 นิ้ว (0.4844 นิ้ว) และค่าในแผนภูมิจะเลือกค่าที่ใกล้เคียงที่สุดของทั้งสอง
สำหรับเกลียว UNF 9/16-18 ระยะพิทช์คือ 1/18 นิ้ว หรือ 0.0556 นิ้ว สูตรนี้ให้ 0.5625 - 0.0556 = 0.5069 นิ้ว สว่านมาตรฐานที่ใกล้ที่สุดคือ 33/64 นิ้ว ซึ่งวัดได้ 0.5156 นิ้ว และนี่คือค่าที่ใช้ทั่วทั้งอุตสาหกรรมสำหรับการต๊าป 9/16-18 เป็นที่น่าสังเกตว่าค่าที่คำนวณได้อยู่ระหว่าง 1/2 นิ้วถึง 33/64 นิ้ว และผู้เผยแพร่แผนภูมิต่างๆ จะเลือกตามการทดสอบภายในและความลึกของการมีส่วนร่วมที่พวกเขาต้องการส่งมอบ
สำหรับเธรดเมตริก จะใช้ตรรกะเดียวกัน เกลียว M14 x 2.0 มีเส้นผ่านศูนย์กลางหลัก 14 มม. และระยะพิทช์ 2.0 มม. ดังนั้น สูตรอย่างง่ายให้ 12.0 มม. ในขณะที่สว่านที่แนะนำในแผนภูมิมาตรฐานคือ 12.2 มม. ค่าที่มากกว่าเล็กน้อยจะคำนึงถึงความสูงทางเรขาคณิตของรูปทรงเกลียว และวิธีที่ปลายสว่านแหลมคมตัดในรูที่เจาะจริงๆ
มูลค่าการมีส่วนร่วม 75 เปอร์เซ็นต์สามารถปรับได้เมื่อคุณทำงานกับวัสดุแข็งหรือผนังบาง ตารางด้านล่างแสดงให้เห็นว่าการมีส่วนร่วมของเป้าหมายเปลี่ยนแปลงการเจาะที่แนะนำสำหรับเกลียว UNC 9/16-12 อย่างไร สำหรับวัสดุที่ตัดยาก เช่น สแตนเลสหรือเหล็กโลหะผสมชุบแข็ง การลดการมีส่วนร่วมลงประมาณ 65 เปอร์เซ็นต์จะช่วยลดแรงบิดในการต๊าปและลดความเสี่ยงที่ต๊าปแตกหัก ในขณะที่ยังคงเหลือพื้นที่สัมผัสเกลียวเพียงพอสำหรับการโหลดคงที่ส่วนใหญ่
| การมีส่วนร่วมตามเป้าหมาย | เส้นผ่านศูนย์กลางการเจาะที่คำนวณได้ | สว่านมาตรฐานที่ใกล้ที่สุด | การมีส่วนร่วมที่แท้จริง |
|---|---|---|---|
| 75% (มาตรฐาน) | 0.4858 นิ้ว | 31/64 นิ้ว (0.4844 in) | 76% |
| 65% (วัสดุแข็ง) | 0.4961 นิ้ว | 1/2 นิ้ว (0.5000 นิ้ว) | 61% |
| 60% (ผนังบาง) | 0.5012 นิ้ว | 1/2 นิ้ว (0.5000 นิ้ว) | 61% |
โปรดสังเกตว่าสว่านมาตรฐาน 31/64 นิ้วอยู่ใกล้กับเป้าหมายการมีส่วนร่วมที่ 75 เปอร์เซ็นต์อยู่แล้ว เมื่อคุณลดระดับลงเหลือ 65 เปอร์เซ็นต์ ผลลัพธ์ในทางปฏิบัติคือสว่านขนาด 1/2 นิ้ว ซึ่งจะทำให้ความลึกของเกลียวลดลงเหลือประมาณ 61 เปอร์เซ็นต์ นี่เป็นวิธีปฏิบัติทั่วไปในการต๊าปเหล็กกล้าไร้สนิม โดยที่ภาระในการตัดลดลงมากกว่าการชดเชยความแข็งแรงของเกลียวที่ลดลงเล็กน้อย ตรวจสอบข้อกำหนดการมีส่วนร่วมของลูกค้าปลายทางของคุณเสมอก่อนที่จะเบี่ยงเบนไปจากค่าแผนภูมิมาตรฐาน โดยเฉพาะอย่างยิ่งสำหรับข้อต่อที่มีแรงดัน
9/16-55 UNC กับ 9/16-61 UNF: คุณควรระบุหัวข้อใด
เส้นผ่านศูนย์กลาง 9/16 มีให้เลือกทั้งแบบหยาบและละเอียด โดยตัวเลือกดังกล่าวจะส่งผลต่อขนาดดอกสว่าน ประเภทดอกต๊าป และประสิทธิภาพของข้อต่อ เกลียวหยาบมีระยะพิทช์ที่ใหญ่กว่า ซึ่งจะทำให้เกลียวมีความลึกมากขึ้นตามความหนาของผนังที่กำหนด และใช้งานได้สะดวกยิ่งขึ้นในการใช้งานที่มีการหล่อลื่นไม่ดี เกลียวละเอียดจะมีระยะพิทช์ที่เล็กกว่า ซึ่งทำให้มีเส้นผ่านศูนย์กลางเล็กกว่าเล็กน้อย ทนทานต่อการคลายตัวจากแรงสั่นสะเทือนได้ดีกว่า และสามารถปรับได้ละเอียดยิ่งขึ้น
9/16-12 UNC ซีรีส์หยาบ
| 9/16-61 UNF ซีรีส์ดี
|
ในทางปฏิบัติ แนะนำให้ใช้เกลียวหยาบ 9/16-12 เมื่อข้อต่อถูกถอดประกอบบ่อยครั้ง เมื่อวัสดุค่อนข้างอ่อน หรือเมื่อรูตันและการคายเศษเป็นเรื่องยาก แนะนำให้ใช้เกลียวขนาด 9/16-18 แบบละเอียดสำหรับการใช้งานที่มีการสั่นสะเทือนหนัก โครงสร้างผนังบาง หรือในกรณีที่ต้องมีการปรับพรีโหลดอย่างแม่นยำ เกลียวละเอียดยังช่วยให้ต๊าปวัสดุแข็งได้ง่ายขึ้น เนื่องจากระยะพิทช์ที่น้อยกว่าจะช่วยลดแรงตัดต่อรอบการหมุน
ความแตกต่างที่สำคัญประการหนึ่งคือ ด้ายละเอียดมีเส้นผ่านศูนย์กลางเล็กกว่า ซึ่งหมายความว่าหน้าตัดของรูเกลียวมีขนาดใหญ่ขึ้น และความเข้มข้นของความเค้นลดลง นั่นคือเหตุผลที่ส่วนประกอบไฮดรอลิกจำนวนมากที่มีพอร์ต 9/16 ใช้ซีรีส์ -18 UNF แทนที่จะเป็นเกลียวหยาบ ข้อเสียคือเกลียวละเอียดจะเสียหายได้ง่ายกว่าระหว่างการหยิบจับและการร้อยเกลียว ดังนั้นผู้ปฏิบัติงานจึงต้องระมัดระวังมากขึ้นเมื่อสตาร์ทต๊าปหรือสลักเกลียว
โดยที่เธรด 9/16 ปรากฏในการใช้งานทางวิศวกรรมจริง
ขนาดเกลียว 9/16 เป็นเรื่องปกติในงานวิศวกรรมยานยนต์ สำหรับรถยนต์นั่งส่วนบุคคลและรถยนต์เพื่อการพาณิชย์ เกลียว 9/16-18 UNF จะปรากฏอยู่ในสลักเกลียวติดตั้งคาลิเปอร์เบรก ปลายคันบังคับ ตัววาล์วเกียร์ และท่อทำความเย็นน้ำมัน ซึ่งมีระยะพิทช์ละเอียดที่ให้ความต้านทานแรงสั่นสะเทือนและมีรูปทรงกะทัดรัด เกลียว 9/16-12 UNC พบได้ทั่วไปในแท่นเครื่องยนต์ ข้อต่อระบบกันสะเทือน และตัวยึดอุปกรณ์หนัก ซึ่งเกลียวหยาบยึดเกาะได้ดีกว่าในสภาวะการบริการที่มีสิ่งสกปรกหรือการโหลดเป็นระยะๆ
ในการบินและอวกาศ ซีรีส์ UNF 9/16-18 มักถูกระบุสำหรับตัวยึดโครงสร้างและอุปกรณ์ไฮดรอลิกที่ผลิตตามมาตรฐาน AN, MS หรือ SAE ส่วนประกอบของเครื่องบินมักผลิตจากอลูมิเนียมอัลลอยด์ โดยที่เกลียวละเอียดจะยึดติดได้ดีและมีเส้นผ่านศูนย์กลางเล็กที่ใหญ่กว่าจะส่งผลต่อประสิทธิภาพการล้า การตัดสินใจใดๆ เกี่ยวกับขนาดดอกสว่านแทป 9/16 ในอุตสาหกรรมนี้อยู่ภายใต้มาตรฐานทางวิศวกรรมและคู่มือการซ่อม ดังนั้นค่าแผนภูมิจึงไม่ควรเปลี่ยนแปลงโดยไม่ได้รับการอนุมัติจากหน่วยงานออกแบบ
ระบบไฮดรอลิกเป็นผู้ใช้หลักของเกลียว UNF 9/16-18 พอร์ตบอสโอริงเกลียวตรง SAE ที่ใช้กับวาล์ว ท่อร่วม และปั๊มหลายตัวสำหรับข้อต่อขนาด -6 ได้รับการกลึงด้วยเกลียว UNF 9/16-18 เมื่อพอร์ตนั้นหลุดระหว่างการบำรุงรักษา ค่าใช้จ่ายในการซ่อมแซมจะสูง เนื่องจากท่อร่วมอาจให้บริการหลายวงจรและการเปลี่ยนทดแทนมีราคาแพง นี่คือสาเหตุที่ทีมบำรุงรักษาจำนวนมากเก็บชุดสอดเกลียวลวดในขนาด 9/16 ไว้ในมือ
รางรถไฟและเครื่องจักรทั่วไปใช้ UNC 9/16-12 สำหรับข้อต่อโครงสร้างที่มีความสำคัญน้อยกว่า แผ่นยึด และอุปกรณ์จับยึดแบบปรับได้ ด้ายหยาบให้การชดเชยระดับหนึ่งเมื่อด้ายถูกตัดด้วยเหล็กหล่อหรือตัวเรือนเหล็กเหนียวที่ไซต์งาน สำหรับฟิกซ์เจอร์เพลตที่ใช้ในการกลึง CNC รูต๊าปเกลียว 9/16-12 เป็นที่นิยมเนื่องจากยอมรับสกรูหัวจมสำหรับงานหนัก และทำให้ผนังมีความหนาเพียงพอสำหรับเพลทเครื่องมืออะลูมิเนียม
การต๊าปเกลียว 9/16 ในอะลูมิเนียม เหล็ก สแตนเลส และพลาสติก
ดอกสว่านแทปขนาด 9/16 เดียวกันไม่ได้สร้างเกลียวในอุดมคติเสมอไปเมื่อวัสดุฐานเปลี่ยน วัสดุที่อ่อนนุ่มและเหนียวเหนอะหนะ เช่น อะลูมิเนียม จำเป็นต้องมีดอกต๊าปแหลมคมและขนาดรูที่เชื่อถือได้ วัสดุที่ชุบแข็งในงาน เช่น เหล็กกล้าไร้สนิม จะได้ประโยชน์จากการเจาะที่ใหญ่ขึ้นเล็กน้อย และวัสดุที่เปราะ เช่น เหล็กหล่อ โดยทั่วไปก็ให้ผลดี ตารางด้านล่างสรุปการตั้งค่าในทางปฏิบัติสำหรับวัสดุฐานทั่วไป
| วัสดุฐาน | สว่านแนะนำ | แตะประเภท | การหล่อลื่น | หมายเหตุ |
|---|---|---|---|---|
| อลูมิเนียม 6061 | 31/64 นิ้ว | ขลุ่ยเกลียวหรือต๊าปแบบฟอร์ม | น้ำมันเบาหรือน้ำมันก๊าด | ต้องแตะต้องคม กระทู้ที่ยอดเยี่ยม |
| เหล็กอ่อน | 31/64 นิ้ว | จุดเกลียว | น้ำมันตัดกลึงที่ละลายน้ำได้ | การปฏิบัติมาตรฐาน |
| โลหะผสมเหล็ก 4140 | 1/2 นิ้ว | ขลุ่ยเกลียว เคลือบดีบุก | น้ำมันกำมะถัน | ช่วยลดแรงบิดในการกรีด |
| สแตนเลส 304/316 | 1/2 นิ้ว | ร่องเกลียว, TiN/TiCN | วางแรงดันสูง | หลีกเลี่ยงการทำให้งานแข็งตัว |
| เหล็กหล่อ | 31/64 นิ้ว | ขลุ่ยตรง | น้ำมันแห้งหรือเบา | ชิปแป้งสั้น |
| พลาสติกและไนลอน | 31/64 ถึง 33/64 นิ้ว | ขลุ่ยตรง | แห้งหรืออากาศ | ใช้เม็ดมีดสำหรับการประกอบซ้ำๆ |
ในอะลูมิเนียม รูมาตรฐานขนาด 31/64 นิ้วจะทำให้เกลียวสะอาดเมื่อดอกต๊าปมีความคมและความเร็วแกนหมุนอยู่ในระดับปานกลาง ชิปมีแนวโน้มที่จะยาวและเหนียว ดังนั้นดอกต๊าปร่องเกลียวจึงมีประโยชน์กับรูตัน หากส่วนประกอบอะลูมิเนียมจะถูกประกอบและแยกชิ้นส่วนหลายครั้ง ควรพิจารณาการสอดเกลียวแบบกรีดตัวเองหรือการสอดลวดตั้งแต่ขั้นตอนการออกแบบ เนื่องจากเกลียวอะลูมิเนียมมีเกณฑ์การปอกที่จำกัด
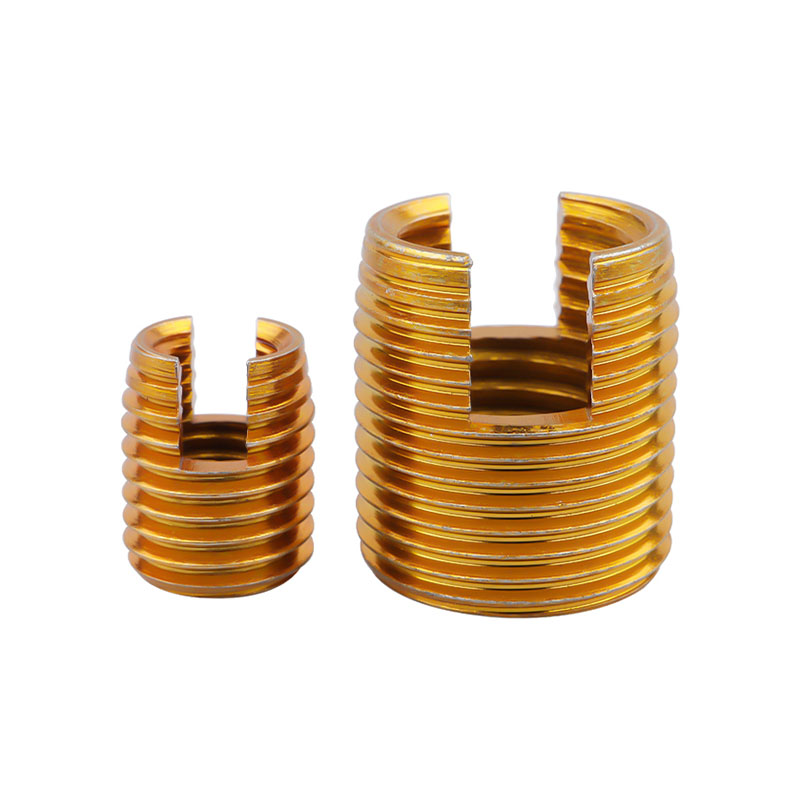 การแทรกเกลียวด้วยตนเองของเหล็กกล้าคาร์บอนสำหรับอลูมิเนียม ตัวสอดเกลียวแบบกรีดตัวเองนี้ช่วยเพิ่มความแข็งแรงให้กับเกลียวภายในในวัสดุเนื้ออ่อน เช่น อะลูมิเนียม โดยไม่ต้องกรีดล่วงหน้า ซึ่งช่วยลดความเสี่ยงในการหลุดลอกระหว่างการประกอบและถอดชิ้นส่วนซ้ำๆ ดูผลิตภัณฑ์ →
สำหรับโลหะผสมเหล็กและสแตนเลส การใช้ดอกสว่านขนาด 1/2 นิ้วจะช่วยลดการมีส่วนร่วมของเกลียวจากประมาณ 76 เปอร์เซ็นต์เป็น 61 เปอร์เซ็นต์ การลดลงนี้จะช่วยลดแรงบิดในการตัดและความเสี่ยงของการแข็งตัวของชิ้นงาน ต๊าปควรมีการเคลือบประสิทธิภาพสูง และการทำงานควรใช้ความเร็วอย่างระมัดระวังโดยใช้น้ำมันตัดกลึงในปริมาณมาก ร้านขายเครื่องจักรหลายแห่งใช้วงจรการต๊าปแบบจิกในรูตันเพื่อหักเศษและเคลียร์ร่อง
สำหรับเหล็กหล่อ แนะนำให้ใช้สว่านขนาดมาตรฐาน 31/64 นิ้ว เนื่องจากวัสดุจะทำให้เกิดเศษละเอียดซึ่งไม่ห่อตัวง่าย ข้อกังวลหลักคือการรักษาความสะอาดของเส้นด้ายเพื่อให้ก๊อกน้ำไม่ลื่นไถลบนการลบมุม สำหรับพลาสติก ทางเลือกขึ้นอยู่กับความหนาของผนังและน้ำหนัก สว่านขนาดใหญ่ช่วยลดความเสี่ยงที่ชิ้นส่วนจะแตกร้าว ในขณะที่การสอดเกลียวช่วยเพิ่มความสามารถในการรับน้ำหนัก และช่วยให้ประกอบซ้ำได้โดยไม่ทำให้พลาสติกเสียหาย
ข้อผิดพลาดที่พบบ่อยในวันที่ 16 กันยายน และวิธีหลีกเลี่ยง
จำนวนความล้มเหลวของเกลียว 9/16 ที่น่าประหลาดใจไม่ได้มาจากการต๊าปที่ไม่ดี แต่มาจากข้อผิดพลาดในการเลือกง่ายๆ ก่อนที่ต๊าปจะสัมผัสกับชิ้นงาน รายการด้านล่างนี้ครอบคลุมข้อผิดพลาดที่พบบ่อยที่สุดที่เราเห็นในสภาพแวดล้อมการผลิตและการซ่อมแซม
- การใช้ดอกสว่าน UNC สำหรับการต๊าป UNF หรือย้อนกลับ การต๊าป 9/16-12 ในรูขนาด 33/64 นิ้วจะตัดด้ายที่บางและอ่อนแอที่จะหลุดออก ในขณะที่ต๊าปขนาด 9/16-18 ในรูขนาด 31/64 นิ้วจะติดขัดและแตกหัก ยืนยันซีรี่ส์ก่อนที่คุณจะเลือกสว่าน
- สับสน 9/16 กับ M14 เกลียวขนาด 9/16 นิ้วมีเส้นผ่านศูนย์กลางระบุ 0.5625 นิ้ว ในขณะที่ M14 มีขนาด 0.5512 นิ้ว ค่าระยะพิทช์จะแตกต่างกัน ดังนั้นจึงไม่สามารถใช้ต๊าป 9/16-12 ในรู M14 ได้ แม้ว่าสว่านขนาด 12.2 มม. จะมีตัวเลขใกล้เคียงกับ 31/64 นิ้วก็ตาม
- ละเว้นความทนทานต่อการเจาะ สว่านที่สึกหรอหรือเกรดต่ำขนาด 31/64 นิ้วสามารถตัดรูที่มีขนาดใหญ่กว่าปกติได้หลายพันส่วนในพันนิ้ว ซึ่งจะทำให้หน้าสัมผัสเปลี่ยนและทำให้เกลียวอ่อนตัวลง ใช้สว่านคุณภาพและตรวจสอบขนาดรูในงานสำคัญๆ
- การต๊าปรูตันโดยไม่ทำให้เศษหลุด เกลียว 9/16 ในรูตันจะดักเศษที่ด้านล่าง และก๊อกจะพันกันทันทีที่ร่องเกลียวเต็ม ใช้ต๊าปร่องเกลียวและวงจรจิกแทนการบังคับต๊าปให้ลึกลงไป
- ข้ามน้ำมันตัดกลึงในสแตนเลส สแตนเลสแข็งตัวเร็ว หากไม่มีของเหลว พื้นผิวจะแข็งกว่าก๊อก และก๊อกก็จะสึกหรอหรือแตกภายในไม่กี่รอบ ใช้น้ำยาแรงดันสูงหรือน้ำยาต๊าปสแตนเลสโดยเฉพาะ
- การใช้ก๊อกน้ำที่สึกหรอ การต๊าปที่ทำรูเสร็จแล้วหลายรูจะตัดเกลียวขนาดใหญ่หรือหักที่โคนกะทันหัน ติดตามอายุการใช้งานของก๊อกน้ำและเปลี่ยนก๊อกก่อนที่คุณภาพของเกลียวจะลดลง
การซ่อมแซมเธรด 9/16 ที่เสียหายด้วยการสอดเธรด
เกลียว 9/16 ที่แยกออกไม่ได้หมายถึงการเปลี่ยนตัวเรือนใหม่ ท่อร่วมใหม่ หรือการหยุดทำงานที่มีราคาแพงเสมอไป หากเกลียวในฝาสูบอะลูมิเนียม กล่องเกียร์ หรือตัววาล์วไฮดรอลิกเสียหาย การสอดเกลียวลวดสามารถคืนการเชื่อมต่อให้อยู่ในสภาพที่เชื่อถือได้ภายในไม่กี่นาที กระบวนการซ่อมแซมใช้ดอกสว่านเจาะจงสำหรับเม็ดมีด ไม่ใช่ขนาดดอกสว่านมาตรฐาน 9/16 เนื่องจากเม็ดมีดใช้ครอบเกลียวเดิมและต้องใช้เกลียวเกลียวขนาดใหญ่
ลำดับการซ่อมมาตรฐานนั้นตรงไปตรงมา ขั้นแรก ให้เจาะเกลียวเก่าออกตามขนาดดอกสว่านที่แนะนำโดยผู้ผลิตเม็ดมีด ประการที่สอง แตะรูใหม่ด้วยต๊าป STI พิเศษ ซึ่งมีขนาดใหญ่เกินกราวด์เมื่อเทียบกับต๊าป 9/16 มาตรฐาน เพื่อให้เม็ดมีดพอดีหลังการติดตั้ง ประการที่สาม หมุนเม็ดมีดเข้าไปในรูเกลียวโดยใช้เครื่องมือติดตั้ง ท้ายที่สุด หากเม็ดมีดมีรสเปรี้ยว ให้หักออกหลังการติดตั้ง การเจาะที่เสร็จแล้วคือเกลียวในขนาด 9/16 ซึ่งตรงกับขนาดเดิมและยอมรับโบลต์เดียวกัน
- เจาะเกลียวที่เสียหายออกให้ตรงกับเส้นผ่านศูนย์กลางของตัวเม็ดมีด
- แตะรูด้วยต๊าป STI โดยใช้ขนาดดอกสว่าน STI
- ติดตั้งตัวสอดสายไฟด้วยเครื่องมือติดตั้งเฉพาะ
- แยกรสออกและตรวจสอบเกลียวสุดท้ายด้วยปลั๊กเกจ
 ผู้จัดจำหน่ายเม็ดมีด Helical สำหรับการซ่อมแซมเกลียว ซัพพลายเออร์รายนี้นำเสนอโซลูชั่นที่เชื่อถือได้สำหรับการฟื้นฟูเกลียวที่เสียหายและการจัดการการใช้งานที่มีการสั่นสะเทือนสูง โดยนำเสนอกลุ่มผลิตภัณฑ์ลวด การล็อคด้วยกุญแจ และเม็ดมีดแบบสกรู ดูผลิตภัณฑ์ →
วัสดุเม็ดมีดและสารเคลือบที่ใช้งานอยู่ เม็ดมีดลวดสแตนเลสเป็นตัวเลือกเริ่มต้นสำหรับความต้านทานการกัดกร่อนและความแข็งแรง และเม็ดมีดเหล็กกล้าคาร์บอนที่มีการชุบสังกะสีเป็นตัวเลือกที่มีต้นทุนต่ำกว่าสำหรับเครื่องจักรในอาคาร สำหรับการใช้งานรอบสูงหรือการสั่นสะเทือนสูง เม็ดมีดแบบสกรูล็อคที่มีส่วนล็อคสามารถป้องกันไม่ให้โบลต์ถอยออกได้ เม็ดมีดล็อคกุญแจเป็นอีกทางเลือกหนึ่งเมื่อเม็ดมีดต้องล็อคด้วยกลไกเข้ากับวัสดุหลัก
เมื่อคุณซื้อเม็ดมีดลวด ซัพพลายเออร์ควรจัดเตรียมขนาดดอกต๊าป STI ที่ถูกต้องสำหรับเม็ดมีดแต่ละขนาด เนื่องจากซีรีส์ UNC 9/16 และ 9/16 UNF ใช้เม็ดมีดที่แตกต่างกัน ชุดซ่อมจึงต้องตรงกับซีรีส์เกลียวดั้งเดิมทุกประการ ผู้ผลิตเม็ดมีดเกลียวที่เชื่อถือได้จะบันทึกสว่าน ดอกต๊าป และเครื่องมือติดตั้งไว้ในชุดเดียว ซึ่งจะช่วยลดความเสี่ยงในการซ่อมแซมที่ไม่ถูกต้อง
การเลือกก๊อกน้ำและเครื่องมือติดตั้งที่เหมาะสมสำหรับงาน 9/16
การต๊าปที่คุณเลือกสำหรับงาน 9/16 จะเป็นตัวกำหนดคุณภาพของเกลียวได้มากเท่ากับสว่าน สำหรับรูทะลุ UNC ขนาด 9/16-12 ดอกต๊าปเกลียวซึ่งบางครั้งเรียกว่าดอกต๊าปปืน จะดันเศษไปข้างหน้าการตัด และเป็นตัวเลือกที่เร็วที่สุด สำหรับรูตัน ต๊าปร่องเกลียวจะดึงเศษออกจากรูและป้องกันการพันกันที่ด้านล่าง ต๊าปร่องตรงนั้นเพียงพอสำหรับรูตันตื้นในเหล็กหล่อ แต่มีปัญหากับเศษยาวในอะลูมิเนียมหรือเหล็กกล้า
การเคลือบมีความสำคัญแม้ว่ารูปทรงจะถูกต้องก็ตาม ดอกต๊าปที่ไม่เคลือบผิวสีสดใสใช้ได้กับเหล็กหล่อและวัสดุที่มีเศษสั้น ดอกต๊าปเคลือบ TiN ด้ามจับเหล็กโลหะผสมและลดการยึดเกาะ ต๊าปเคลือบ TiCN หรือ TiAlN ทำงานได้ดีกว่าในอะลูมิเนียมและสแตนเลส โดยที่การเคลือบจะช่วยลดแรงเสียดทานและป้องกันการเชื่อมเฉพาะจุดบนคมตัด สำหรับระยะพิทช์หยาบ 9/16-12 แรงบิดในการตัดค่อนข้างสูง ดังนั้นการเคลือบที่ถูกต้องและคมตัดที่คมจึงเป็นสิ่งจำเป็นเพื่อให้ได้ผลลัพธ์ที่สม่ำเสมอ
ความเร็วตัดควรระมัดระวัง ในโลหะผสมเหล็ก ความเร็วพื้นผิวประมาณ 30 ถึง 50 SFM เป็นจุดเริ่มต้นที่ปลอดภัยสำหรับการต๊าปด้วยมือ ในขณะที่อะลูมิเนียมสามารถต๊าปด้วยความเร็วสูงกว่าได้ด้วยตัวจับดอกต๊าปที่แข็งแรง สิ่งสำคัญคือการทำให้ฟีดซิงโครไนซ์กับตะกั่วของต๊าป เพื่อไม่ให้ต๊าปทำหน้าที่เป็นเครื่องมือตัดภายใต้การบีบอัด การใช้ตัวจับดอกต๊าปหรือหัวต๊าปที่มีการป้องกันแรงบิดที่เหมาะสมสามารถป้องกันการแตกหักได้ โดยเฉพาะในรูตัน
หากคุณยังคงเปรียบเทียบวิธีการอยู่ โปรดดูคำแนะนำของเราที่ วิธีการเลือกต๊าปเกลียว อธิบายความแตกต่างระหว่างต๊าปร่องตรง จุดเกลียว และต๊าปร่องเกลียวในเชิงลึก รวมถึงขีดจำกัดในทางปฏิบัติของแต่ละรูปทรงด้วย
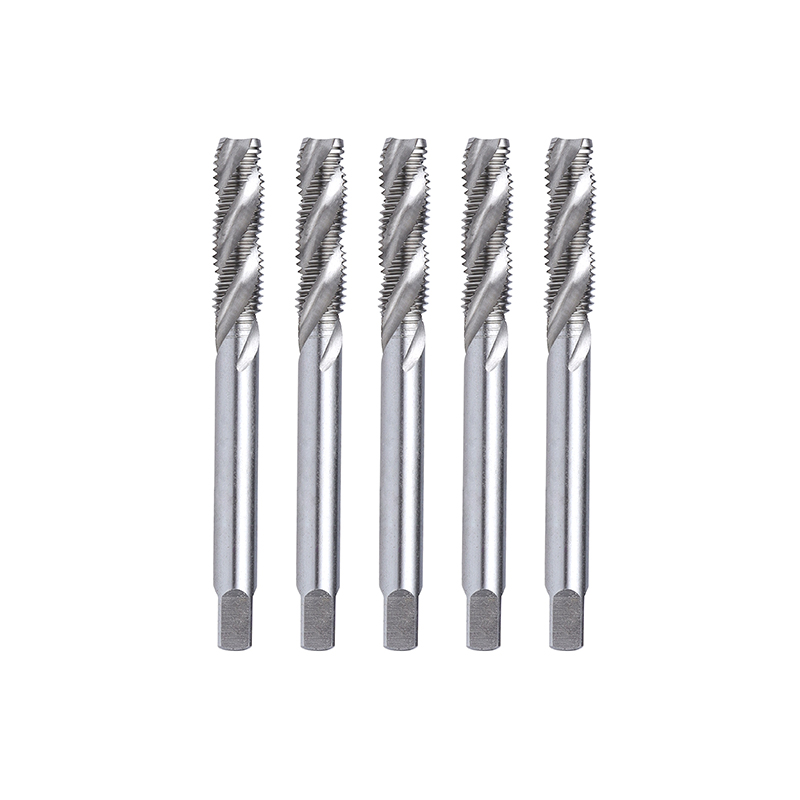 ต๊าปเกลียวเกลียวสำหรับทำเกลียวรูลึก ด้วยร่องเกลียวเพื่อการคายเศษที่มีประสิทธิภาพ การต๊าปนี้ช่วยลดความเสี่ยงในการอุดตันและการแตกหัก ทำให้เหมาะอย่างยิ่งสำหรับรูลึก โลหะแข็ง และการผลิตจำนวนมากแบบอัตโนมัติ ดูผลิตภัณฑ์ →
สำหรับการติดตั้งการแทรกเกลียว เครื่องมือการติดตั้งมีความสำคัญพอๆ กับการแทรก เครื่องมือติดตั้งที่มีขนาดถูกต้องจะกรอเม็ดมีดเข้าไปในรูด้วยความตึงที่เหมาะสม เพื่อป้องกันไม่ให้เม็ดมีดขยายหรือบิดเบี้ยว เครื่องมือสกัดจะพร้อมใช้งานเมื่อต้องถอดเม็ดมีดออกเพื่อทำการซ่อมแซม อุปกรณ์เสริมเหล่านี้ควรมาจากซัพพลายเออร์รายเดียวกับเม็ดมีดเพื่อรับประกันชุดผลิตภัณฑ์ที่ตรงกัน
คำแนะนำและแหล่งข้อมูลที่เกี่ยวข้อง
หากคุณต้องการตรวจสอบข้อมูลจำเพาะหรือประเมินซัพพลายเออร์ผู้เชี่ยวชาญสำหรับต๊าป เกลียว และเครื่องมือติดตั้ง แหล่งข้อมูลต่อไปนี้จะเชื่อมโยงคุณกับภูมิหลังด้านวิศวกรรมและประสบการณ์ผลิตภัณฑ์ของผู้ผลิต
คำถามที่พบบ่อยเกี่ยวกับขนาดดอกสว่าน 9/16
ดอกสว่านเกลียว UNC 9/16-12 มีขนาดเท่าไร?ใช้สว่านขนาด 31/64 นิ้ว ซึ่งเท่ากับ 0.4844 นิ้ว หรือประมาณ 12.3 มม. สว่านนี้ทำให้เกิดการยึดเกลียวในเหล็กประมาณ 75 เปอร์เซ็นต์ และเป็นค่าที่พิมพ์บนแผนภูมิดอกสว่านแทปมาตรฐานสำหรับเกลียวหยาบ 9/16-12 UNC |
ดอกสว่านเกลียว 9/16-18 UNF มีขนาดเท่าใดใช้สว่านขนาด 33/64 นิ้ว ซึ่งเท่ากับ 0.5156 นิ้ว หรือประมาณ 13.1 มม. ระยะพิทช์ละเอียดจะทำให้รูมีขนาดใหญ่ขึ้น ซึ่งช่วยลดแรงบิดในการต๊าป และสร้างเกลียวที่ตื้นขึ้นแต่ทนทานต่อแรงสั่นสะเทือน |
ฉันสามารถใช้ดอกสว่านขนาด 1/2 นิ้วในการต๊าปเกลียว 9/16-12 ได้หรือไม่ในทางเทคนิคแล้วใช่ แต่เฉพาะเมื่อคุณต้องการลดการพันของเกลียวเท่านั้น สว่านขนาด 1/2 นิ้วให้การมีส่วนร่วมประมาณ 61 เปอร์เซ็นต์ แทนที่จะเป็น 75 เปอร์เซ็นต์มาตรฐาน ซึ่งมีประโยชน์กับเหล็กสเตนเลสหรือเหล็กโลหะผสมชุบแข็ง สำหรับงานทั่วไป สว่านขนาด 31/64 นิ้วคือตัวเลือกที่ปลอดภัยกว่า |
สว่านเทียบเท่าเมตริกสำหรับเกลียว 9/16 คืออะไร?ขนาดเกลียวเมตริกที่ใกล้ที่สุดคือ M14 เกลียว M14 x 2.0 ใช้ดอกสว่าน 12.2 มม. และเกลียว M14 x 1.5 ใช้ดอกสว่าน 12.7 มม. สิ่งเหล่านี้ใกล้เคียงกับค่าของจักรวรรดิ 9/16 แต่ตัวเธรดเองไม่สามารถใช้แทนกันได้ |
9/16-12 UNC และ M14 x 2.0 เธรดเหมือนกันหรือไม่ไม่ 9/16-12 UNC มีเส้นผ่านศูนย์กลางระบุ 0.5625 นิ้ว (14.2875 มม.) และระยะพิทช์ 12 TPI ในขณะที่ M14 x 2.0 มีเส้นผ่านศูนย์กลางระบุ 14 มม. และระยะพิทช์ 2 มม. เส้นผ่านศูนย์กลางอยู่ใกล้ แต่รูปแบบ พิทช์ และ เกลียว แตกต่างกัน ดังนั้นจึงไม่สามารถใช้ต๊าปและโบลท์แทนกันได้ |
การมีส่วนร่วมของเธรด 75 เปอร์เซ็นต์หมายถึงอะไรสำหรับการแตะ 9/16?หมายความว่าเธรดภายในกินพื้นที่ 75 เปอร์เซ็นต์ของความลึกของเธรดทั้งหมดตามทฤษฎี นี่คือการประนีประนอมทางอุตสาหกรรมระหว่างความแข็งแรงของเกลียวและแรงบิดในการต๊าป เกลียว 75 เปอร์เซ็นต์รับภาระได้เกือบเต็มของเกลียว 100 เปอร์เซ็นต์ แต่ใช้แรงตัดน้อยกว่ามาก |
ฉันควรใช้ต๊าปใดกับรูตัน 9/16-12 UNCใช้ต๊าปร่องเกลียวเพื่อดึงเศษออกจากรูขณะตัด สำหรับรูทะลุ การต๊าปเกลียวจะเร็วกว่าเนื่องจากจะดันเศษไปด้านหน้าต๊าป ใช้น้ำยาต๊าปที่ตรงกับวัสดุฐานเสมอ |
ฉันจะซ่อมแซมเกลียว 9/16 ที่หลุดออกมาได้อย่างไรเจาะเกลียวที่เสียหายออกตามเส้นผ่านศูนย์กลางที่ผู้ผลิตเม็ดมีดแนะนำ เคาะรูด้วยต๊าป STI และติดตั้งเกลียวลวดโดยใช้เครื่องมือติดตั้งที่เหมาะสม ต๊าป STI มีขนาดใหญ่กว่ากราวด์เมื่อเทียบกับต๊าป 9/16 มาตรฐาน ดังนั้นโบลต์เดิมยังคงพอดีหลังจากติดตั้งเม็ดมีดแล้ว |
สรุปการตัดสินใจขั้นสุดท้ายสำหรับงานกรีด 9/16 ของคุณ
การเลือกขนาดดอกสว่านแทป 9/16 ที่ถูกต้องคือความแตกต่างระหว่างเกลียวที่สะอาดและเชื่อถือได้กับดอกต๊าปหักหรือรูที่หลุดออก สำหรับงานส่วนใหญ่ 31/64 นิ้วสำหรับ 9/16-12 UNC และ 33/64 นิ้วสำหรับ 9/16-18 UNF เป็นตัวเลขที่ต้องจำ เมื่อวัสดุต้องการการสัมผัสที่น้อยลง ให้เปลี่ยนไปใช้ดอกสว่านขนาด 1/2 นิ้วสำหรับซีรีส์หยาบ แต่ให้ยืนยันข้อกำหนดการใช้งานก่อน เธรด M14 แบบเมตริกนั้นอยู่ใกล้กัน แต่ไม่สามารถใช้แทนเหตุการณ์ 9/16 ได้
สำหรับทีมจัดซื้อและวิศวกร การทำงานร่วมกับผู้ผลิตที่เชี่ยวชาญยังช่วยลดความเสี่ยงของข้อผิดพลาดด้านข้อมูลจำเพาะอีกด้วย Dongtai Jinzhize Metal Products Co., Ltd. เป็นผู้ผลิตและซัพพลายเออร์เม็ดมีดเกลียวแบบมืออาชีพที่ผลิตเม็ดมีดเกลียวลวด เม็ดมีดกรีดตัวเอง เม็ดมีดล็อคกุญแจ น็อตแปลงเกลียวภายใน-ภายนอก ปลั๊กน้ำมัน ก๊อกและเครื่องมือติดตั้งที่ติดตัวไปด้วย ผู้ซื้อขายส่งที่ต้องการคุณภาพที่สม่ำเสมอสำหรับคำสั่งซื้อในปริมาณมากสามารถจัดหาโซลูชันการต๊าปและการซ่อมแซมที่สมบูรณ์เป็นระบบที่ตรงกัน แทนที่จะประกอบเครื่องมือจากผู้ขายหลายราย
ใช้แผนภูมิดอกสว่านมาตรฐานเป็นจุดเริ่มต้น ปรับตามวัสดุและเงื่อนไขการบริการ ตรวจสอบชุดเกลียวบนแบบ และจัดเตรียมดอกต๊าปและน้ำมันตัดที่มีคุณภาพให้กับผู้ปฏิบัติงาน เกลียว 9/16 เป็นการเชื่อมต่อที่เชื่อถือได้และคุ้มค่าเมื่อเจาะรูอย่างถูกต้องในครั้งแรก


