


ภาพวาดตกลงบนม้านั่งของช่างเครื่อง คำบรรยายระบุว่า "สเตนเลส 303" สำหรับปลั๊กท่อระบายน้ำมันแบบเกลียวเล็กและชุดเม็ดมีดแบบกรีดตัวเอง ไม่มีใครถามว่าชิ้นส่วนจะแข็งแกร่งเพียงพอหรือไม่ เพราะความแข็งแกร่งไม่ใช่เหตุผลที่เลือกเกรด ชิ้นส่วนถูกเลือกเนื่องจากเครื่องสกรูต้องหมุนหลายพันชิ้นต่อกะด้วยเศษที่หักอย่างหมดจด และเนื่องจากส่วนประกอบที่เสร็จแล้วยังคงต้องทนต่อความชื้น ละอองเกลือบนถนน และความชื้นในโรงงานได้นานหลายปี ข้อดีข้อเสียคือสิ่งที่คุณสมบัติของวัสดุสแตนเลส 303 อธิบายไว้อย่างชัดเจน นั่นคือ เกรดออสเทนนิติกที่ออกแบบมาเพื่อการตัดเฉือนเป็นอันดับแรก และความต้านทานการกัดกร่อนเป็นอันดับสอง
เวอร์ชันสั้นก่อนดูรายละเอียด: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) เป็นสเตนเลสออสเทนนิติกโครเมียม-นิกเกิลประเภท 18/8 โดยเติมซัลเฟอร์ 0.15 ถึง 0.35 เปอร์เซ็นต์โดยเจตนาเพื่อหักเศษ ไม่สามารถทำให้แข็งตัวได้ด้วยการบำบัดความร้อน โดยพื้นฐานแล้วไม่ใช่แม่เหล็กในสภาวะอบอ่อน ความต้านทานแรงดึงอบอ่อนอยู่ที่แถบ 500 ถึง 700 MPa และความต้านทานการกัดกร่อนโดยทั่วไปมีค่าใกล้เคียง 304 จุดเดียวที่มันตกอยู่เบื้องหลังอย่างชัดเจนคือความต้านทานแบบรูพรุนของคลอไรด์ เนื่องจากการรวมตัวของแมงกานีสซัลไฟด์แบบเดียวกันที่ทำให้เครื่องจักรสวยงามมากเป็นสิ่งแรกที่ต้องละลายในสภาพแวดล้อมที่รุนแรง
บทความนี้จะอธิบายเกี่ยวกับองค์ประกอบ ข้อมูลทางกลและกายภาพ ความสามารถในการขึ้นรูป พฤติกรรมการกัดกร่อน ความร้อนและขีดจำกัดในการเชื่อม ตรรกะในการเลือก และการตรวจสอบการจัดหาที่อยู่เบื้องหลังคำตอบสั้นๆ นั้น เขียนขึ้นสำหรับวิศวกร ผู้ซื้อ และพนักงานคุณภาพที่ต้องตัดสินใจเลือกวัสดุในแบบร่างหรือใบสั่งซื้อ ไม่ใช่สำหรับตำราเรียน
ประเด็นสำคัญ: สแตนเลส 303 เป็นเกรดออสเทนนิติกที่ตัดเฉือนอิสระ ซึ่งเปลี่ยนความต้านทานรูพรุนของคลอไรด์กับหนึ่งในความเร็วการตัดเฉือนที่สูงที่สุดในบรรดาเหล็กสแตนเลสใดๆ ซึ่งเป็นเหตุผลว่าทำไมจึงเหนือกว่าชิ้นส่วนที่กลึงด้วยสกรู เช่น เม็ดมีดเกลียว อะแดปเตอร์ และปลั๊กเดรน
สรุปคุณสมบัติของวัสดุสแตนเลส 303
ก่อนที่จะเจาะลึกลงในแต่ละค่า การดูเกรดทั้งหมดในมุมมองเดียวจะช่วยได้มาก ตารางด้านล่างสรุปคุณสมบัติวัสดุสแตนเลส 303 พาดหัวที่ปรากฏบนใบรับรองวัสดุและเอกสารข้อมูลส่วนใหญ่ พร้อมด้วยผลที่ตามมาในทางปฏิบัติของแต่ละคุณสมบัติในโรงงาน
| คุณสมบัติ | ค่าปกติ | ความหมายสำหรับส่วนประกอบแบบเธรด |
|---|---|---|
| ครอบครัวเกรด | ออสเตนิติก, โครเมียม-นิกเกิล | ไม่แข็งตัวด้วยการบำบัดความร้อน ความเข้มแข็งมาจากงานเย็น |
| การกำหนด UNS / EN | S30300 / 1.4305 | ใช้แทนกันได้กับภาพวาดส่วนใหญ่ด้วย AISI 303 และ X8CrNiS18-9 |
| ความต้านทานแรงดึง (อบอ่อน) | 500 ถึง 700 เมกะปาสคาล | เพียงพอสำหรับเม็ดมีดและปลั๊กที่รับแรงเฉือนและแรงอัด |
| ความแข็งแรงของผลผลิต 0.2 เปอร์เซ็นต์ (อบอ่อน) | 190 ถึง 260 เมกะปาสคาล | อัตราผลตอบแทนต่ำทำให้เกิดความต้องการการพันเกลียวจำนวนมาก |
| การยืดตัว | 35 ถึง 50 เปอร์เซ็นต์ | ความเหนียวที่ดี ด้ายจึงม้วนและเสียรูปไม่แตกร้าว |
| ความแข็ง (อบอ่อน) | 160 ถึง 200 HB | สามารถกลึงด้วยเครื่องมือคาร์ไบด์มาตรฐานที่ความเร็วพื้นผิวสูง |
| ความสามารถในการแปรรูปสัมพัทธ์ | ประมาณร้อยละ 78 ของ B1112 | ตัดเร็วกว่า 304 ประมาณ 1.7 เท่า |
| พฤติกรรมแม่เหล็ก | โดยพื้นฐานแล้วไม่ใช่แม่เหล็กเมื่ออบอ่อน | แม่เหล็กเล็กน้อยหลังการทำงานเย็นหรือการรีดเกลียว |
| ความต้านทานต่อการเกิดบ่อคลอไรด์ | ต่ำกว่า 304 และต่ำกว่า 316 มาก | หลีกเลี่ยงการสัมผัสทางทะเล สารเคมี และการละลายน้ำแข็งอย่างหนัก |
ประเด็นสำคัญ: หากข้อมูลจำเพาะระบุว่า "สเตนเลส" เท่านั้น 303 และ 304 ไม่สามารถใช้แทนกันได้ในสภาพแวดล้อมที่มีคลอไรด์ แม้ว่าจะดูเหมือนกันบนชั้นวางก็ตาม
องค์ประกอบทางเคมีและการกำหนดเกรด
อัลลอยด์ 303 เป็นการดัดแปลงกลุ่มออสเทนนิติก 18/8 โดยตัดเฉือนอย่างอิสระ เคมีพื้นฐานของมันคือ 304 โดยมีการควบคุมการเติมซัลเฟอร์หรือซีลีเนียม และขีดจำกัดของคาร์บอนและฟอสฟอรัสที่ผ่อนคลายเล็กน้อย ซึ่งสะท้อนถึงความเป็นจริงของการผลิตแท่งแท่งในปริมาณมาก แทนที่จะพยายามปรับปรุงประสิทธิภาพการกัดกร่อน
| องค์ประกอบ | พิสัย | บทบาทในระดับชั้น |
|---|---|---|
| คาร์บอน (ซี) | สูงสุด 0.15 | ต่อยอดเพื่อจำกัดการเกิดโครเมียมคาร์ไบด์ตามแนวขอบเขตของเกรน |
| ซิลิคอน (ศรี) | สูงสุด 1.00 น | การดีออกซิเดชั่นระหว่างการหลอมละลาย ระดับสารตกค้างส่งผลต่อความสามารถในการแปรรูปเล็กน้อย |
| แมงกานีส (Mn) | สูงสุด 2.00 น | รวมกับซัลเฟอร์เพื่อสร้างแมงกานีสซัลไฟด์ที่รวมอยู่ซึ่งจะทำให้เศษแตก |
| ฟอสฟอรัส (P) | สูงสุด 0.20 | เบี้ยเลี้ยงสูงกว่า 304; มีส่วนทำให้ชิปเปราะเล็กน้อย |
| ซัลเฟอร์ (S) | 0.15 ถึง 0.35 | นอกจากนี้การกำหนด; สร้างรอยบากภายในที่ทำให้ชิปสั้นลง |
| โครเมียม (Cr) | 17.0 ถึง 19.0 | สร้างฟิล์มพาสซีฟออกไซด์ที่ให้ความต้านทานการกัดกร่อน |
| นิกเกิล (พรรณี) | 8.0 ถึง 10.0 | ทำให้โครงสร้างออสเทนนิติกคงตัว และให้ความเหนียวและความเหนียว |
| โมลิบดีนัม (Mo) | สูงสุด 0.60 (ไม่จำเป็น) | ไม่ได้ตั้งใจเพิ่ม; การขาดงานคือสิ่งที่แยก 303 จาก 316 |
ปริมาณกำมะถันเป็นตัวเลขที่สำคัญที่สุดเพียงตัวเดียวในตารางนั้น และยังเป็นตัวเลขที่ระบุผิดบ่อยที่สุดอีกด้วย ความร้อนที่เครื่องกำมะถัน 0.15 เปอร์เซ็นต์แย่กว่าความร้อนที่ 0.30 เปอร์เซ็นต์อย่างเห็นได้ชัด แต่ทั้งสองเครื่องก็เป็นไปตามข้อกำหนด 303 โดยสมบูรณ์ สำหรับร้านขายเครื่องจักรสกรูที่ผลิตเม็ดมีดขนาดเล็กหลายล้านเม็ดต่อปี การแพร่กระจายจะส่งผลโดยตรงต่อการเปลี่ยนแปลงเครื่องมือ รอบเวลา และอัตราของเสีย
ตัวแปรซีลีเนียมและทองแดง
ตัวแปรสองตัวปรากฏเป็นประจำบนภาพวาดและไม่ควรถือเป็นแบบเดียวกับมาตรฐาน 303:
- 303Se (UNS S30323) - ซีลีเนียมแทนที่ซัลเฟอร์เป็นการเติมด้วยเครื่องจักรอิสระ การควบคุมเศษนั้นดีและผิวสำเร็จมักจะดีกว่า แต่ดัชนีความสามารถในการขึ้นรูปต่ำกว่าตลับลูกปืนกำมะถัน 303 เล็กน้อย เหตุผลหลักในการเลือกผลิตภัณฑ์นี้คือการปรับปรุงความสามารถในการขึ้นรูปร้อนและเย็น และความต้านทานการกัดกร่อนดีขึ้นเล็กน้อย เนื่องจากการรวมตัวของซีลีเนียมเป็นตัวเริ่มต้นหลุมที่รุนแรงน้อยกว่าซัลไฟด์
- 303Cu - ตัวแปรที่มีแบริ่งทองแดงใช้ในกรณีที่ต้องมีการปรับปรุงทิศทางการเย็นหรือประสิทธิภาพการกัดกร่อนที่ดีขึ้นเล็กน้อย เป็นเรื่องปกติในสต็อกตัวยึดและลวดสำหรับชิ้นส่วนที่ขึ้นรูปเย็น
- 303ซัลฟ์และทั่วไป 303 - ชื่อทางการค้าที่ควรเชื่อมโยงกับช่วงเคมีที่เป็นลายลักษณ์อักษรและใบรับรองเสมอ เนื่องจาก "303" เพียงอย่างเดียวไม่ได้กำหนดปริมาณกำมะถัน ความแข็ง หรือสภาวะการนำส่ง
เกรดเทียบเท่าที่ควรทราบเมื่อตรวจสอบเอกสารนำเข้า ได้แก่ AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 และ GB/T Y1Cr18Ni9 ในทางปฏิบัติ ซัพพลายเออร์ในเอเชีย ยุโรป หรืออเมริกาเหนือจะเสนอราคาเป็นครอบครัวเดียวกัน แต่รูปแบบใบรับรองและขอบเขตการทดสอบแตกต่างกัน ดังนั้นใบสั่งซื้อจึงต้องระบุว่ามาตรฐานใดใช้บังคับ
ประเด็นสำคัญ: กำมะถันระหว่าง 0.15 ถึง 0.35 เปอร์เซ็นต์คือสิ่งที่ทำให้เครื่องจักร 303 ทำงานได้ดี แต่จุดที่แน่นอนภายในกรอบเวลานั้นคือตัวแปรในการซื้อที่ควรตรึงไว้สำหรับงานที่มีปริมาณมาก
สมบัติทางกลของสแตนเลส 303
ข้อมูลกลไกสำหรับ 303 ขึ้นอยู่กับเงื่อนไขเสมอ และนี่คือจุดที่ข้อผิดพลาดด้านข้อมูลจำเพาะส่วนใหญ่เกิดขึ้น เอกสารข้อมูลที่ยกมาสำหรับแท่งเหล็กอบอ่อนนั้นดูอ่อนแอถัดจากแผ่นที่ยกมาสำหรับแท่งดึงเย็นที่มีเกรดเดียวกัน และทั้งคู่ก็ถูกต้อง เหตุผลก็คือ 303 เป็นออสเทนนิติกและไม่สามารถเสริมกำลังได้โดยการดับหรือแบ่งเบาบรรเทา ก้านโยกแบบเดียวที่ใช้ได้คืองานเย็น โดยจะใช้เป็นแท่งวาดก่อนการตัดเฉือน หรือเป็นการรีดเกลียวและขึ้นรูปหลังจากนั้น
| คุณสมบัติ | บาร์อบอ่อน | แถบดึงเย็นหรือรีด |
|---|---|---|
| ความต้านทานแรงดึง | 500 ถึง 700 เมกะปาสคาล | 690 ถึง 860 เมกะปาสคาล |
| ความแข็งแรงของผลผลิต 0.2 เปอร์เซ็นต์ | 190 ถึง 260 เมกะปาสคาล | 450 ถึง 700 เมกะปาสคาล |
| การยืดตัว in 50 mm | 35 ถึง 50 เปอร์เซ็นต์ | 10 ถึง 25 เปอร์เซ็นต์ |
| การลดพื้นที่ | ประมาณร้อยละ 50 | ประมาณร้อยละ 35 |
| ความแข็ง | 160 ถึง 200 HB | 230 ถึง 320 HB |
| โมดูลัสความยืดหยุ่น | 193 ถึง 200 เกรดเฉลี่ย | 193 ถึง 200 เกรดเฉลี่ย |
| อัตราส่วนของปัวซอง | 0.30 | 0.30 |
ผลที่ตามมาสองประการตามมาจากตารางนั้น ประการแรก อัตราส่วนผลผลิตต่อแรงดึงของอบอ่อน 303 มีค่าต่ำ ประมาณ 0.35 ถึง 0.45 ซึ่งหมายความว่าวัสดุจะเสียรูปอย่างเห็นได้ชัดก่อนที่จะแตกหัก สำหรับการสอดเกลียวหรือน็อตแปลง ความเหนียวนั้นมีประโยชน์: ขอบเกลียวสามารถปรับให้เข้ากับเกลียวผสมพันธุ์ที่ไม่สมบูรณ์เล็กน้อยแทนที่จะแตกร้าว ประการที่สอง ความเหนียวเท่ากันหมายความว่าสามารถดึงเกลียวออกจากวัสดุหลักที่อ่อนนุ่มได้นานก่อนที่เม็ดมีดจะล้มเหลว ดังนั้นความแข็งแรงของวัสดุหลักและความยาวของเกลียวที่ยึดมักจะควบคุมข้อต่อ
ความแข็งแกร่งกับการมีส่วนร่วม ไม่ใช่ความแข็งแกร่งเพียงอย่างเดียว
ข้อผิดพลาดทั่วไปในตัวเรือนอะลูมิเนียมก็คือ การระบุเม็ดมีดที่แข็งแรงกว่า แทนที่จะต้องให้หน้าสัมผัสที่มากขึ้น หากติดตั้งเม็ดมีดสแตนเลส 303 ไว้ในหัวอะลูมิเนียมหล่อขึ้นรูปที่มีเกลียวยึดเพียงสี่เกลียว ให้ใช้กรรไกรอะลูมิเนียมก่อนโดยไม่คำนึงถึงเกรดของเม็ดมีด กฎการมีส่วนร่วมในทางปฏิบัติที่คงอยู่ในการผลิตคือ:
- สำหรับตัวจับเหล็กกล้าและเหล็กหล่อ ให้เล็งอย่างน้อย 1.0 ถึง 1.5 เท่าของเส้นผ่านศูนย์กลางปกติของเกลียวที่ยึด
- สำหรับตัวจับอะลูมิเนียมและแมกนีเซียม ให้ตั้งเป้าไว้ที่ 2.0 เท่าของเส้นผ่านศูนย์กลางระบุ หรือใช้ตัวล็อคแบบกุญแจหรือเม็ดมีดสามรูที่ออกแบบมาเพื่อกระจายน้ำหนัก
- สำหรับพลาสติกและวัสดุคอมโพสิต โหลดจะดำเนินการโดยใช้เม็ดมีดที่ยึดติดหรือขึ้นรูป แทนที่จะใช้การเชื่อมเกลียว และบทบาทของ 303 ถูกจำกัดอยู่ที่รูปแบบเกลียวภายใน
- ในกรณีที่มีการสั่นสะเทือน ให้ระบุส่วนที่สอดลวดล็อคด้วยสกรูหรือแผ่นล็อค แทนที่จะอาศัยแรงบิดเพียงอย่างเดียว
ประสิทธิภาพความเหนื่อยล้าเป็นไปตามตรรกะเดียวกัน ขีดจำกัดความทนทานของ 303 ที่ผ่านการอบอ่อนในการดัดแบบหมุนนั้นอยู่ต่ำกว่าขีดจำกัดของแท่งชิ้นงานเย็น และในข้อต่อแบบเกลียว อายุความล้าจะถูกครอบงำโดยรอยบากที่เกลียวที่ยึดครั้งแรก การรีดเกลียวหลังการตัดเฉือนจะทำให้เกิดแรงกดตกค้างที่ราก และช่วยยืดอายุความล้าได้อย่างมากเมื่อเทียบกับการตัด ซึ่งเป็นเหตุผลหนึ่งที่การรีดเกลียวยังคงเป็นค่าเริ่มต้นสำหรับตัวยึดสเตนเลสปริมาณมาก
ประเด็นสำคัญ: 303 ไม่สามารถผ่านกรรมวิธีทางความร้อนได้ ดังนั้นความต้องการด้านความแข็งแกร่งใดๆ ที่สูงกว่าประมาณ 700 MPa จะต้องเป็นไปตามข้อกำหนดโดยระบุอุณหภูมิที่ขึ้นรูปด้วยความเย็นและยอมรับความเหนียวที่ต่ำกว่า
คุณสมบัติทางกายภาพและทางความร้อนของเหล็กกล้าไร้สนิม 303
ข้อมูลทางกายภาพมีความสำคัญมากกว่าที่นักออกแบบส่วนใหญ่คาดหวัง โดยเฉพาะอย่างยิ่งในการประกอบที่ต้องมีการหมุนเวียนของอุณหภูมิ เม็ดมีดสแตนเลสในตัวเรือนอะลูมิเนียมจะขยายตัวในอัตราที่แตกต่างจากโลหะต้นกำเนิด และผลที่ตามมาคือการเปลี่ยนแปลงพรีโหลดมักจะทำให้ข้อต่อคลายตัว ไม่ใช่การสั่นสะเทือนเพียงอย่างเดียว
| คุณสมบัติ | ค่าปกติ | ความหมายของการออกแบบ |
|---|---|---|
| ความหนาแน่น | 7.9 ก./ซม.3 | มวลส่วนประกอบใกล้เคียงกับเหล็กกล้าคาร์บอนในรูปทรงเดียวกัน |
| ช่วงการหลอมละลาย | 1400 ถึง 1420 องศาเซลเซียส | สูงกว่าอุณหภูมิการบริการของยานยนต์หรืออวกาศมาก |
| ความร้อนจำเพาะ | ประมาณ 500 J/kg·K | ให้ความร้อนช้าและเย็นช้าเมื่อเทียบกับอลูมิเนียม |
| การนำความร้อนที่ 100 °C | ประมาณ 16.2 วัตต์/เมตร·เคลวิน | การนำความร้อนออกได้ไม่ดี ดังนั้นควรให้ของเหลวในการตัดไหลระหว่างการตัดเฉือน |
| ความต้านทานไฟฟ้า | ประมาณ 0.72 ไมโครโอห์มมิเตอร์ | ไม่ใช่วัสดุทางเลือกสำหรับเส้นทางนำไฟฟ้า |
| การขยายตัวทางความร้อน 20 ถึง 100 °C | ประมาณ 17.3 x 10⁻⁶ ต่อเค | ต่ำกว่าอลูมิเนียมประมาณ 23 ซึ่งจะเปลี่ยนพรีโหลดเมื่อร้อน |
| การซึมผ่านของแม่เหล็กสัมพัทธ์ | อบอ่อนประมาณ 1.02 สูงสุดประมาณ 3 เมื่อเย็นทำงาน | ตรวจสอบข้อกำหนดด้านแม่เหล็กโดยเทียบกับอารมณ์ที่เกิดขึ้นจริง |
| โมดูลัสความยืดหยุ่น | 193 ถึง 200 เกรดเฉลี่ย | แข็งกว่าอะลูมิเนียม ดังนั้นการแบ่งรับน้ำหนักจึงเป็นประโยชน์ต่อเม็ดมีด |
พฤติกรรมทางแม่เหล็กสมควรได้รับข้อความเฉพาะ ลูกค้าจำนวนมากปฏิเสธชิ้นส่วนสเตนเลสเนื่องจากมีแม่เหล็กติดอยู่ ในปี 303 แรงดึงดูดที่อ่อนแอถือเป็นเรื่องปกติและจะเกิดขึ้นได้หลังจากการดึงเย็น การรีดเกลียว หรือการตัดเฉือนที่รุนแรง เนื่องจากการดำเนินการเหล่านั้นจะเปลี่ยนออสเทนไนต์เป็นมาร์เทนไซต์บางส่วน ชิ้นส่วน 303 ที่ผ่านการอบอ่อนเต็มที่และคลายความเครียดจะแสดงความสามารถในการซึมผ่านได้ใกล้เคียงกับ 1.02 ในขณะที่ชิ้นส่วนที่ขึ้นรูปเย็นจัดสามารถแสดงตัวเลขดังกล่าวได้หลายครั้ง หากข้อกำหนดต้องการพฤติกรรมที่ไม่เป็นแม่เหล็ก ข้อกำหนดจะต้องเขียนโดยคำนึงถึงสภาพที่เสร็จสมบูรณ์ ไม่ใช่วัตถุดิบ
ตัวเลขการขยายตัวเนื่องจากความร้อนยังอธิบายปัญหาภาคสนามในทางปฏิบัติด้วย เมื่อมีการติดตั้งปลั๊กสเตนเลสในตัวเครื่องอะลูมิเนียมและชุดประกอบเกิดความร้อนขึ้น อะลูมิเนียมจะขยายตัวเร็วขึ้น หากปลั๊กถูกขันให้มีค่าเท่ากับตัวเรือนเหล็ก พรีโหลดอาจหล่นลงและข้อต่ออาจซึมได้ ในการใช้งานที่อุณหภูมิสูง แรงบิดเริ่มต้นที่สูงขึ้นเล็กน้อย แหวนรองซีลที่มีการควบคุมแรงอัด หรือน้ำยาซีลเกลียวที่มีพิกัดสำหรับช่วงอุณหภูมิ มักจะแก้ปัญหาได้อย่างน่าเชื่อถือมากกว่าการเปลี่ยนเกรด
ประเด็นสำคัญ: แรงแม่เหล็กเล็กน้อยในชิ้นส่วน 303 ที่เสร็จแล้วถือเป็นเรื่องปกติและไม่ได้บ่งบอกถึงเกรดที่ไม่ถูกต้อง ตรวจสอบข้อกำหนดการซึมผ่านกับสภาพงานเย็นแทน
ความสามารถในการแปรรูป: คุณสมบัติที่ขาย 303
โดยปกติความสามารถในการแปรรูปจะอ้างอิงเป็นดัชนี โดยเหล็กกล้าคาร์บอนตัดอิสระ B1112 ถูกกำหนดไว้ที่ 100 เปอร์เซ็นต์ ดัชนีไม่ใช่ค่าคงที่ของห้องปฏิบัติการ เป็นข้อตกลงทางอุตสาหกรรมที่สะท้อนถึงความเร็วตัดที่เป็นไปได้เพื่ออายุการใช้งานเครื่องมือที่เหมาะสม ยังคงตอบคำถามที่ผู้วางแผนการผลิตทุกคนถาม นั่นคือเกรดที่กำหนดจะได้กี่ชิ้นส่วนต่อชั่วโมงก่อนที่การสึกหรอของเครื่องมือจะส่งผลให้เกิดการเปลี่ยนแปลง ปัจจัยสามประการที่เป็นตัวขับเคลื่อนดัชนีสำหรับเกรดสเตนเลส ได้แก่ เคมีของสารเจือปน อัตราการแข็งตัวของเมทริกซ์ออสเทนนิติก และค่าการนำความร้อน ซึ่งเป็นตัวกำหนดปริมาณความร้อนที่เครื่องมือจะต้องดูดซับ การรวมแมงกานีสซัลไฟด์ใน 303 เป็นตัวเร่งความเครียดภายใน ดังนั้นเศษจึงแตกออกเป็นส่วนสั้นๆ แทนที่จะสร้างรังนกที่พันกันยาวๆ รอบเครื่องมือ พฤติกรรมเดี่ยวๆ ดังกล่าวช่วยให้ความเร็วพื้นผิวสูงขึ้น ปริมาณการป้อนที่หนักขึ้น และการแทรกแซงของผู้ปฏิบัติงานน้อยลง แผนภูมิด้านล่างจะจัดอันดับ 303 ควบคู่ไปกับเกรดทั่วไปอื่นๆ ที่ใช้ดัชนีเดียวกัน
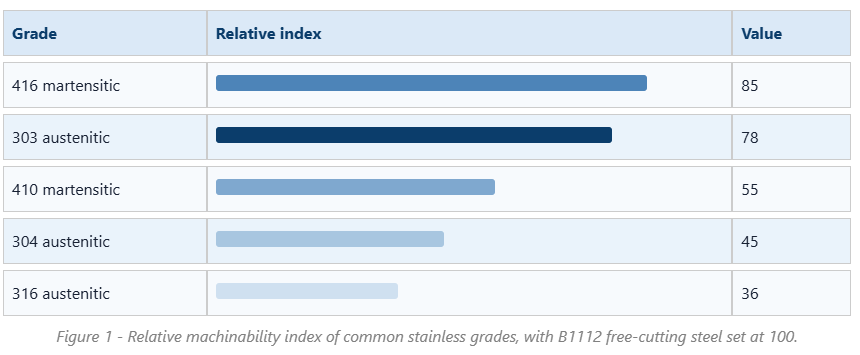
ช่องว่างระหว่าง 303 ถึง 304 เป็นข้อเท็จจริงที่มีนัยสำคัญทางการค้ามากที่สุดข้อเดียวในบทความนี้ ที่ดัชนี 78 ต่อ 45, 303 จะขจัดวัสดุได้เร็วขึ้น สร้างเศษสั้นลง และทำให้เปลี่ยนเครื่องมือต่อกะน้อยลงมาก สำหรับเครื่องสกรูแบบหลายสปินเดิลที่ใช้ชิ้นส่วนขนาดเล็ก ความแตกต่างนั้นมักจะตัดสินว่างานนั้นจะมีกำไรหรือไม่ นอกจากนี้ยังอธิบายด้วยว่าเหตุใดส่วนประกอบเกลียวสเตนเลสขนาดเล็กเกือบทุกตัวในตลาด ตั้งแต่ช่องสอดลวดไปจนถึงปลั๊กเดรน จึงถูกเสนอราคาเป็น 303 เป็นค่าเริ่มต้น เว้นแต่ลูกค้าจะขออย่างอื่น
ข้อได้เปรียบนั้นไม่จำกัดและมาพร้อมกับบทลงโทษที่แท้จริง การรวมซัลไฟด์จะช่วยลดความต้านทานการกัดกร่อน ดังที่กล่าวไว้ในภายหลัง และยังทำให้วัสดุไม่เหมาะกับการเชื่อมเนื่องจากกำมะถันส่งเสริมให้เกิดการแตกร้าวเมื่อร้อน การตกแต่งพื้นผิวสามารถทำได้ดีเยี่ยม แต่หากการบำบัดด้วยกรดแบบพาสซีฟตามหลังการตัดเฉือน สิ่งที่เจือปนเข้าไปอาจทำให้หลุมขนาดเล็กมากซึ่งดูเหมือนเป็นข้อบกพร่องภายใต้การขยาย การสึกหรอของเครื่องมือดีกว่า 304 แต่ยังห่างไกลจากเหล็กกล้าคาร์บอน ดังนั้นเกรดคาร์ไบด์ที่มีซับสเตรตที่แข็งแกร่งและการเคลือบ PVD จึงเป็นตัวเลือกตามปกติ แรงดันน้ำหล่อเย็นมีความสำคัญเนื่องจาก 303 นำความร้อนได้ไม่ดี ระบบจ่ายน้ำหล่อเย็นผ่านเครื่องมือแรงดันสูงช่วยให้คมตัดมีอุณหภูมิต่ำกว่าอุณหภูมิที่คมตัดเริ่มก่อตัว
พารามิเตอร์เริ่มต้นทั่วไปสำหรับการกลึงอบอ่อน 303 ด้วยคาร์ไบด์เคลือบคือความเร็วพื้นผิวประมาณ 150 ถึง 200 เมตรต่อนาที และอัตราป้อน 0.10 ถึง 0.25 มิลลิเมตรต่อรอบ โดยมีการปรับตัวเลขที่แน่นอนสำหรับความลึกของการตัดและความแข็งแกร่ง เครื่องมือเหล็กความเร็วสูงยังคงใช้สำหรับการต๊าปที่มีเส้นผ่านศูนย์กลางขนาดเล็กและเครื่องมือขึ้นรูป แต่ที่ความเร็วต่ำกว่ามาก โดยปกติแล้วจะอยู่ที่ 25 ถึง 40 เมตรต่อนาที การต๊าปเป็นการดำเนินการที่ 303 ได้รับชื่อเสียง เนื่องจากเศษสั้นจะเคลียร์ร่องได้ง่ายกว่าชิปเส้นที่ผลิตโดย 304 ซึ่งช่วยลดการแตกของต๊าปในรูตันได้อย่างมาก
จุดปฏิบัติอีกประการหนึ่งคือความสม่ำเสมอ เนื่องจากช่วงกำมะถันกว้าง ความร้อนสองระดับตามมาตรฐาน 303 จึงสามารถทำงานแตกต่างกันได้ โรงงานที่ดำเนินการงานปริมาณมากควรขอให้โรงงานหรือผู้ผลิตชิ้นส่วนระงับการตัดเฉือนเพิ่มเติมอย่างอิสระไว้ที่ครึ่งบนของช่วง หากเวลารอบและอายุการใช้งานของเครื่องมือมีความสำคัญ ในกรณีที่การตกแต่งพื้นผิวหรือความสามารถในการขึ้นรูปมีความสำคัญมากกว่า ซัลเฟอร์ที่ต่ำกว่าหรือตัวแปรที่มีซีลีเนียมแบริ่งจะเป็นทางเลือกที่ดีกว่า
สุดท้ายนี้ ความสามารถในการแปรรูปไม่ได้ขึ้นอยู่กับความเร็วเท่านั้น นอกจากนี้ยังเกี่ยวกับต้นทุนเศษเหล็ก งานลบคม และการตรวจสอบอีกด้วย เกรดการตัดอย่างอิสระทำให้เกิดครีบที่เล็กลง ชิ้นส่วนที่มีขนาดคงที่ และการวัดเกลียวที่คาดเดาได้มากขึ้น ซึ่งจะช่วยลดจำนวนชิ้นส่วนที่ถูกปฏิเสธในการตรวจสอบขั้นสุดท้าย ในชิ้นส่วนที่มีเกลียวหลายเส้น รูขวาง และหน้าซีล การประหยัดขั้นที่สองเหล่านั้นอาจเกินการประหยัดในรอบเวลาได้
ควรจำไว้ว่าดัชนีในแผนภูมิใช้ชุดเงื่อนไขอ้างอิงที่เฉพาะเจาะจง ซึ่งโดยปกติแล้วจะกลึงจุดเดียวโดยใช้เครื่องมือคาร์ไบด์และมีเกณฑ์อายุการใช้งานเครื่องมือคงที่ การเปลี่ยนแปลงการดำเนินการจะเปลี่ยนอันดับเล็กน้อย ตัวอย่างเช่น การเจาะจะไวต่อการคายเศษมากกว่าการกลึง ดังนั้นข้อได้เปรียบสัมพัทธ์ของ 303 มากกว่า 304 จึงใหญ่กว่าในการเจาะและการต๊าปรูลึกมากกว่าที่ดัชนีแนะนำเพียงอย่างเดียว
ประเด็นสำคัญ: 303 มีอยู่เนื่องจากดัชนีความสามารถในการแปรรูปอยู่ที่ประมาณ 78 และการตัดสินใจใดๆ ที่จะเปลี่ยนไปใช้ 304 หรือ 316 เนื่องจากเหตุผลด้านการกัดกร่อน ควรคำนึงถึงต้นทุนเทียบกับรอบเวลาที่เพิ่มขึ้น 40 เปอร์เซ็นต์ขึ้นไป
ความต้านทานการกัดกร่อนของสแตนเลส 303
ในบรรยากาศชนบทและในร่มที่สะอาดตา 303 มีประสิทธิภาพใกล้เคียงกับ 304 และจะคงพื้นผิวที่สว่างได้นานหลายปี น้ำจืด ผงซักฟอกสูตรอ่อนโยน สภาพแวดล้อมที่สัมผัสกับอาหารหลายอย่างที่ไม่มีคลอไรด์หนัก และสภาวะใต้ฝากระโปรงรถส่วนใหญ่ที่มีความชื้นเป็นครั้งคราว ล้วนเป็นที่ยอมรับได้ ปัญหาเริ่มต้นเมื่อมีคลอไรด์ในความเข้มข้นที่มีความหมาย
กลไกมีความตรงไปตรงมา การรวมแมงกานีสซัลไฟด์ขัดขวางฟิล์มโครเมียมออกไซด์แบบพาสซีฟ เมื่อมีคลอไรด์ไอออน สารเจือปนเหล่านั้นจะละลายได้ดีกว่า ทำให้เกิดรอยแยกเล็กๆ ซึ่งเคมีในท้องถิ่นเปลี่ยนเป็นกรดและขาดออกซิเจน เมื่อหลุมเริ่มต้น มันจะแพร่กระจายเนื่องจากภายในหลุมกลายเป็นขั้วบวกและพื้นผิวโดยรอบทำหน้าที่เป็นแคโทดขนาดใหญ่ นี่คือเหตุผลว่าทำไมชิ้นส่วน 303 จึงอาจดูไร้ตำหนิเป็นเวลาสองปีในโรงงานบนบก และจากนั้นจะแสดงเป็นรูภายในไม่กี่เดือนเมื่อมีการติดตั้งชิ้นส่วนเดียวกันใกล้กับพื้นที่ชายฝั่งทะเลหรือสัมผัสกับเกลือละลายน้ำแข็ง
ความต้านทานการเกิดรูพรุนมักถูกเปรียบเทียบโดยใช้ตัวเลขที่เทียบเท่ากับความต้านทานการเกิดหลุม โดยคำนวณจากปริมาณโครเมียม โมลิบดีนัม และไนโตรเจน สำหรับ 303 นั้นไม่มีโมลิบดีนัมหรือไนโตรเจนโดยเจตนา ดังนั้นค่าจึงตกอยู่ในช่วง 17 ถึง 19 ซึ่งคล้ายกับ 304 แต่มีจุดเริ่มต้นที่มีความหนาแน่นสูงกว่ามาก เกรด 316 จะเพิ่มโมลิบดีนัมและมีค่าประมาณ 24 ถึง 26 ซึ่งเป็นเหตุผลว่าทำไมจึงยังคงเป็นค่าเริ่มต้นสำหรับการบริการทางทะเลและเคมี
| ปัจจัย | 303 | 304 | 316 |
|---|---|---|---|
| เทียบเท่ากับความต้านทานแบบหลุม | ประมาณ 17 ถึง 19 | ประมาณ 18 ถึง 19 | ประมาณ 24 ถึง 26 |
| สถานที่เริ่มต้นหลุม | สูงจากการรวมตัวของซัลไฟด์ | ต่ำ | ต่ำมาก |
| ความสามารถในการแปรรูปสัมพัทธ์ | ประมาณ 78 | ประมาณ 45 | ประมาณ 36 |
| การสัมผัสทางทะเลหรือชายฝั่ง | ไม่แนะนำ | จำกัด | แนะนำ |
| ความสามารถในการเชื่อม | เสี่ยงต่อการแตกร้าวเนื่องจากความร้อน | ดี | ดี |
| การใช้ชิ้นส่วนเกลียวทั่วไป | ส่วนแทรก อะแดปเตอร์ ปลั๊กท่อระบายน้ำ | ตัวยึดและส่วนแทรกทั่วไป | อุปกรณ์ทางทะเลและกระบวนการ |
มีการบรรเทาผลกระทบอย่างหนึ่งที่ควรรู้ การทู่ในกรดซิตริกหรือไนตริกหลังการตัดเฉือนจะช่วยขจัดเศษเหล็กและพื้นผิวที่ปนเปื้อน และปรับปรุงประสิทธิภาพของ 303 เล็กน้อยด้วยการทำความสะอาดสิ่งเจือปนด้านนอกสุด ไม่เปลี่ยนเคมีปริมาณมาก และจะไม่ช่วยรักษาชิ้นส่วนที่ใช้ในสภาพแวดล้อมที่มีคลอไรด์สูง การขัดเงาด้วยไฟฟ้าก้าวไปอีกขั้นด้วยการขจัดชั้นพื้นผิวบางๆ ออกทั้งหมด ซึ่งจะช่วยปรับปรุงลักษณะที่ปรากฏและความต้านทานการเริ่มต้น แต่ประโยชน์นั้นก็จำกัดอยู่ที่ผิวเท่านั้น
สำหรับปลั๊กท่อระบายน้ำและส่วนประกอบซีลอื่น ๆ สภาพแวดล้อมมักจะมีความก้าวร้าวน้อยกว่าที่เห็น น้ำมันเครื่อง น้ำมันเกียร์ และสารหล่อเย็นโดยปกติจะไม่มีคลอไรด์ และปลั๊กจะมองเห็นภายในบ่อน้ำแทนที่จะเป็นบริเวณที่กระเซ็น นั่นคือเหตุผลว่าทำไมปลั๊กน้ำมันสเตนเลส 303/304/316 จึงมักถูกนำเสนอแบบครอบครัว โดยให้ผู้ซื้อจับคู่เกรดกับการสัมผัส แทนที่จะเลือกใช้ตัวเลือกที่แพงที่สุด
กฎการเลือกที่สมเหตุสมผลคือใช้ 303 โดยที่ชิ้นส่วนได้รับการประมวลผลในปริมาณมากและมีสภาพแวดล้อมที่ไม่เป็นพิษเป็นภัย เปลี่ยนไปใช้ 304 ในบริเวณที่อาจมีการสัมผัสกับคลอไรด์และมีการกัดกร่อนปานกลาง และย้ายไปที่ 316 ซึ่งชิ้นส่วนจะมองเห็นเกลือ อากาศในทะเล หรือสารเคมีในกระบวนการผลิต ในทางกลับกัน การเลือก 316 สำหรับการใช้งานแบบแห้งภายในอาคาร จะเพิ่มต้นทุนโดยไม่มีผลประโยชน์ที่วัดได้
ประเด็นสำคัญ: 303 เป็นตัวเลือกที่ดีสำหรับบริการภายในอาคาร มีน้ำมัน และมีความชื้นเล็กน้อย แต่ไม่ควรระบุไว้สำหรับสภาพแวดล้อมชายฝั่ง ทะเล หรือสภาพแวดล้อมที่อุดมด้วยคลอไรด์ ซึ่งบ่อเริ่มต้นที่การรวมตัวของซัลไฟด์
การต้านทานความร้อน การอบชุบความร้อน และพฤติกรรมการเชื่อม
เอกสารข้อมูลโดยทั่วไประบุว่า 303 ต้านทานการเกิดออกซิเดชันเมื่อสัมผัสเป็นระยะสูงถึงประมาณ 760 °C และในการให้บริการต่อเนื่องสูงถึงประมาณ 870 °C ตัวเลขเหล่านี้อธิบายถึงการก่อตัวของสเกลออกไซด์ ไม่ใช่ความเหมาะสมทางโครงสร้าง การเติมกำมะถันที่ทำให้เกรดสามารถแปรรูปได้ก็เป็นเหตุผลที่ทำให้ไม่เป็นทางเลือกที่ดีสำหรับการบริการที่อุณหภูมิสูง เนื่องจากซัลไฟด์สามารถส่งเสริมการเปราะและการโจมตีแบบเร่งที่ขอบเขตของเกรน
ข้อเท็จจริงเกี่ยวกับการบำบัดความร้อนที่สำคัญ
- 303 ไม่สามารถแข็งตัวได้ด้วยการบำบัดความร้อน ข้อกำหนดด้านความแข็งใดๆ จะต้องได้รับจากการทำงานที่เย็น ไม่ใช่ผ่านการชุบแข็งหรือการบ่ม
- การหลอมจะดำเนินการในช่วงประมาณ 1,010 ถึง 1,120 °C ตามด้วยการทำความเย็นอย่างรวดเร็ว และจุดประสงค์คือเพื่อทำให้วัสดุที่ผ่านกระบวนการเย็นอ่อนตัวลงและคืนความเหนียวกลับคืนมา ไม่ใช่เพื่อเพิ่มความแข็งแรง
- โดยทั่วไปการบรรเทาความเครียดของชิ้นส่วนกลึงจะดำเนินการที่อุณหภูมิประมาณ 350 ถึง 400 °C ช่วงนี้ถูกเลือกโดยเจตนาเพื่อให้อยู่ต่ำกว่าหน้าต่างการแพ้ ซึ่งโครเมียมคาร์ไบด์ก่อตัวที่ขอบเขตของเกรน
- ควรหลีกเลี่ยงการสัมผัสกับอุณหภูมิประมาณ 425 ถึง 815 °C เป็นเวลานาน เนื่องจากการตกตะกอนของโครเมียมคาร์ไบด์จะขจัดโครเมียมออกจากเมทริกซ์โดยรอบ และทำให้แถบเกิดการกัดกร่อนได้ง่าย
การเชื่อมคือจุดอ่อน
โดยทั่วไปแล้ว 303 ถือว่าไม่เหมาะสมสำหรับการเชื่อม ซัลเฟอร์ช่วยลดช่วงอุณหภูมิการแข็งตัวและส่งเสริมการแตกร้าวร้อนในขอบเชื่อม และยังเพิ่มความพรุนอีกด้วย หากการออกแบบต้องมีการเชื่อม วิธีการปกติคือเปลี่ยนส่วนประกอบเป็น 304 หรือ 316 หรือไปใช้ตัวเติมกำมะถันต่ำและการผสมฐาน ในกรณีที่ต้องเชื่อมชิ้นส่วน 303 อย่างแท้จริง การเชื่อมควรจำกัดให้อยู่ในกระบวนการป้อนความร้อนต่ำด้วยตัวเติม 308L ตามด้วยการอบอ่อนและการดองเต็มรูปแบบ แต่ถึงกระนั้นความต้านทานการกัดกร่อนของรอยเชื่อมและบริเวณที่ได้รับผลกระทบจากความร้อนก็จะด้อยกว่าโลหะต้นกำเนิด
การขึ้นรูปเย็นและการระคายเคือง
การทำงานขณะเย็นของ 303 เป็นไปได้แต่มีข้อจำกัด อัตราการแข็งตัวของงานอยู่ในระดับสูง คล้ายกับเกรดออสเทนนิติกอื่นๆ ดังนั้นการขึ้นรูปที่รุนแรง เช่น การดึงลึกหรือการขึ้นรูปเย็นอย่างหนัก โดยปกติจะทำใน 303Se หรือใน 304 แทนที่จะทำใน 303 ที่มีกำมะถัน ในทางตรงกันข้าม การรีดเกลียวนั้นเหมาะอย่างยิ่งกับ 303 และเป็นวิธีมาตรฐานในการผลิตเกลียวที่มีความแข็งแรงสูงบนเม็ดมีดและตัวยึดขนาดเล็ก
Galling เป็นอีกหนึ่งคุณลักษณะออสเทนนิติกที่ควรค่าแก่การวางแผน เมื่อพื้นผิวสเตนเลสสองพื้นผิวที่มีความแข็งใกล้เคียงกันเสียดสีกันภายใต้แรงกด ก็สามารถเชื่อมเย็นเฉพาะจุดและฉีกขาดได้ ซึ่งเป็นสาเหตุที่บางครั้งน็อตสเตนเลสอาจยึดสลักเกลียวสเตนเลสได้ ในการประกอบแบบเกลียว สิ่งนี้จะถูกควบคุมโดยการใช้เกรดที่แตกต่างกัน การใช้สารประกอบป้องกันการยึดติดที่มีโมลิบดีนัม การควบคุมแรงบิด หรือการระบุการออกแบบเม็ดมีดล็อคที่ไม่ต้องใช้การแยกชิ้นส่วนซ้ำๆ
ประเด็นสำคัญ: ถือว่า 303 เป็นวัสดุที่ใช้เครื่องจักรเท่านั้น หากต้องเชื่อมข้อต่อหรือเห็นอุณหภูมิคงที่สูงกว่าประมาณ 400 °C ให้ระบุ 304 หรือ 316 แทน
303 กับ 304 กับ 316: การเลือกคุณสมบัติ ไม่ใช่นิสัย
การเลือกเกรดเป็นการฝึกสมดุลระหว่างตัวแปรสามตัวที่ดึงไปในทิศทางที่แตกต่างกัน ได้แก่ ต้นทุนการตัดเฉือน ความต้องการในการกัดกร่อน และข้อกำหนดด้านความแข็งแรงหรือความเหนียว การเปรียบเทียบสองคอลัมน์ด้านล่างนี้กำหนดตรรกะการเลือกสำหรับตระกูลส่วนประกอบทั้งสองซึ่งส่วนใหญ่มักได้รับผลกระทบจากการตัดสินใจ 303
เม็ดมีดและอะแดปเตอร์แบบเกลียว
| ปลั๊ก ข้อต่อ และส่วนประกอบซีล
|
ความเข้าใจผิดที่พบบ่อยประการหนึ่งก็คือการเลื่อนขึ้นเป็น 316 เป็นทางเลือกที่ปลอดภัยกว่าเสมอ ในทางปฏิบัติ ส่วนประกอบ 316 ที่เกิดอาการเสียระหว่างการประกอบและถูกบิดซ้ำหลายครั้งอาจมีความน่าเชื่อถือน้อยกว่าชิ้นส่วน 303 ที่ได้รับแรงบิดอย่างถูกต้องและการปิดผนึกที่เหมาะสม เกรดวัสดุเป็นตัวแปรหนึ่งในระบบซึ่งรวมถึงรูปทรงเกลียว ระดับพิกัดความเผื่อ ผิวสำเร็จ การหล่อลื่น และแรงบิดในการประกอบ
มิติต้นทุนเป็นจริงและคุ้มค่าในเชิงปริมาณ เนื่องจากเครื่องจักร 316 เครื่องอยู่ที่ประมาณ 36 เครื่องในดัชนี เทียบกับ 78 เครื่องสำหรับ 303 ระยะเวลาในการตัดเฉือนสำหรับชิ้นส่วนเดียวกันอาจมากกว่าสองเท่า และตัววัสดุเองก็มีราคาแพงกว่า สำหรับชิ้นส่วนขนาดเล็กที่มีปริมาณมาก นั่นอาจหมายถึงต้นทุนต่อหน่วยเป็นสามเท่า ในกรณีที่สภาพแวดล้อมการบริการต้องการ 316 อย่างแท้จริง นั่นคือเงินที่ใช้ไปอย่างดี หากไม่เป็นเช่นนั้น ก็แค่สูญเสียมาร์จิ้นไป
ประเด็นสำคัญ: เลือกเกรดจากการสัมผัสจริงและปริมาณการตัดเฉือนจริง และเขียนทั้งเกรดและอุณหภูมิบนแบบร่างเพื่อให้ตัวเลือกสามารถทำซ้ำได้
การใช้งาน: โดยที่คุณสมบัติ 303 ให้ผลตอบแทนในส่วนประกอบแบบเธรด
คุณสมบัติที่อธิบายไว้ข้างต้นเทียบเคียงกับส่วนประกอบเฉพาะประเภท: เล็ก มีเกลียว ผลิตในปริมาณมาก และคาดว่าจะต้านทานการเกิดสนิมโดยไม่ต้องสัมผัสกับคลอไรด์ ตระกูลผลิตภัณฑ์สี่กลุ่มครองพื้นที่นั้น
การแทรกเกลียวด้วยตนเอง
เม็ดมีดแบบกรีดตัวเองจะตัดเกลียวของตัวเองลงในรูเจาะหรือคว้านแกนในอะลูมิเนียม แมกนีเซียม หรือพลาสติก ช่องตัดต้องการการคายเศษที่สะอาดระหว่างการติดตั้ง และเกลียวภายนอกจะต้องแข็งแรงพอที่จะตัดได้โดยไม่บิ่น 303 ในสภาพอบอ่อนหรืองานเย็นเล็กน้อยช่วยรักษาสมดุลความต้องการเหล่านั้นได้ดี และเมื่อต้องการตัวเลือกที่แข็งแกร่งกว่าหรือต้านทานการกัดกร่อนมากขึ้น รูปทรงเดียวกันจะมีใน 304 หรือ 316
คุณภาพการติดตั้งขึ้นอยู่กับรูมากพอๆ กับเม็ดมีด การเจาะรูที่ใหญ่เกินไปเล็กน้อยจะทำให้เม็ดมีดหมุนได้ ในขณะที่รูที่มีขนาดเล็กกว่าจะช่วยเพิ่มแรงบิดในการติดตั้งและสามารถเฉือนกุญแจขับเคลื่อนได้ โดยปกติแล้วผู้ผลิตเม็ดมีดจะเป็นผู้จัดหาแถบพิกัดความเผื่อสำหรับรูนำ และควรถือเป็นข้อบังคับมากกว่าให้คำแนะนำ
เม็ดมีดเกลียวสามรู
เม็ดมีดสามรูได้รับการติดตั้งด้วยเครื่องมือเฉพาะที่ยึดกุญแจสามดอกแล้วล็อคเข้าที่ ทนทานต่อการหมุนได้ดีกว่าเม็ดมีดเกลียวธรรมดามากและเป็นตัวเลือกทั่วไปที่คาดว่าจะเกิดการสั่นสะท้านหรือการถอดแยกชิ้นส่วนซ้ำๆ โดยทั่วไปการเลือกใช้วัสดุคือ 303 สำหรับต้นทุนและความสามารถในการแปรรูป โดยมีให้เลือก 304 หรือ 316 ในกรณีที่ความต้องการการกัดกร่อนสูงกว่า
เนื่องจากเกลียวที่โหลดอยู่ภายในและได้รับการปกป้องโดยวัสดุหลัก สภาพแวดล้อมการกัดกร่อนที่เห็นได้จากเม็ดมีดจึงส่วนใหญ่เป็นสภาพแวดล้อมภายในชุดประกอบ ซึ่งมักจะไม่เป็นพิษเป็นภัย นั่นคือเหตุผลหนึ่งที่ 303 ทำงานได้ดีอย่างสมบูรณ์แบบในเครื่องยนต์ กระปุกเกียร์ และเฟรมเครื่องจักร แม้ว่าเกรดเดียวกันจะเสียหายอย่างรวดเร็วบนข้อต่อดาดฟ้าเรือแบบเปิดโล่งก็ตาม
เม็ดมีดล็อคกุญแจและน็อตแปลง
เม็ดมีดล็อคกุญแจใช้กุญแจภายนอกที่ดันลงมาผ่านวัสดุหลักเพื่อล็อคเม็ดมีดโดยกลไก น็อตแปลงหรือที่เรียกว่าอะแดปเตอร์เกลียวตัวผู้เป็นตัวเมีย ช่วยให้ส่วนประกอบสามารถสลับระหว่างเกลียวเมตริกและนิ้ว หรือระหว่างพิตช์เกลียวที่แตกต่างกัน ทั้งสองได้ประโยชน์จากความสามารถของ 303 ในการยึดพิกัดความเผื่อที่แน่นบนรูปทรงเกลียวหลังการตัดเฉือนด้วยความเร็วสูง และโดยทั่วไปทั้งสองชนิดจะมีจำหน่ายในเหล็กกล้าคาร์บอน 303, 304 หรือ 316 ดังนั้นผู้ซื้อจึงสามารถจับคู่เกรดกับการใช้งานได้
ปลั๊กน้ำมันและปลั๊กเกลียว
ปลั๊กเดรนและปลั๊กซีลเป็นชิ้นส่วนเครื่องจักรสกรูแบบคลาสสิก: รูปทรงเรียบง่าย ความทนทานต่อเกลียวแน่น ปริมาณต่อปีสูง สภาพแวดล้อมภายในโดยปกติจะเป็นน้ำมันหรือสารหล่อเย็น ในขณะที่สภาพแวดล้อมภายนอกอาจเป็นห้องเครื่อง ฐานเครื่องจักร หรือตัวเครื่องภายนอก การเลือก 303 สำหรับอุปกรณ์ภายในอาคารและ 316 สำหรับอุปกรณ์ทางทะเลแบบเปิดถือเป็นการแยกส่วนที่ได้มาตรฐานและคุ้มค่า
หมายเหตุการใช้งานขั้นสุดท้ายเกี่ยวข้องกับการสัมผัสโลหะที่แตกต่างกัน เมื่อติดตั้งตัวแทรกสเตนเลสในตัวเรือนอะลูมิเนียม ข้อต่อจะก่อตัวเป็นกัลวานิกคูเปอร์ และเมื่อมีอิเล็กโทรไลต์ อะลูมิเนียมก็จะกลายเป็นขั้วบวก ปัญหานี้ไม่ค่อยเป็นปัญหากับอุปกรณ์ภายในอาคารที่แห้ง แต่ในสภาพแวดล้อมที่เปียกหรือมีเกลือ จะเร่งการกัดกร่อนของโลหะต้นกำเนิดรอบๆ เม็ดมีด การเคลือบป้องกัน สารเคลือบหลุมร่องฟัน หรือการเปลี่ยนวัสดุหลักเป็นการดำเนินการแก้ไขตามปกติ
ข้อสำคัญ: เกลียวภายในของเม็ดมีดมักจะเห็นสภาพแวดล้อมที่ไม่รุนแรง ดังนั้น 303 จึงยังคงเป็นตัวเลือกมาตรฐานสำหรับเม็ดมีดปริมาณมาก เว้นแต่ว่าตัวส่วนประกอบจะสัมผัสกับคลอไรด์
การบำรุงรักษาและการปฏิบัติในการบริการ
การเลือกวัสดุจะทำให้ส่วนประกอบอยู่ที่จุดเริ่มต้น แนวปฏิบัติในการบำรุงรักษาจะกำหนดวิธีดำเนินการตลอดอายุการใช้งาน ส่วนประกอบที่เป็นเกลียวสเตนเลสล้มเหลวด้วยเหตุผลบางประการที่คาดเดาได้ และส่วนใหญ่สามารถป้องกันได้
- เกินแรงบิด เนื่องจากอบอ่อน 303 มีความแข็งแรงของผลผลิตประมาณ 190 ถึง 260 MPa ค่าแรงบิดที่คัดลอกมาจากโต๊ะยึดเหล็กสามารถยืดหรือดึงเกลียวได้ ใช้ข้อมูลแรงบิดที่เผยแพร่สำหรับเม็ดมีดหรือปลั๊กเฉพาะเสมอ และปรับเทียบไดรเวอร์ใหม่เป็นประจำ
- โกรธ สเตนเลสบนหน้าสัมผัสสเตนเลสภายใต้ความกดดันสามารถยึดได้ สารประกอบป้องกันการยึดติด เกรดการผสมพันธุ์ที่แตกต่างกัน หรือขั้นตอนการติดตั้งแบบหล่อลื่นช่วยขจัดความเสี่ยงส่วนใหญ่
- การมีส่วนร่วมไม่เพียงพอ ปลั๊กที่มีเกลียวสองเกลียวที่เชื่อมต่อไม่เต็มจะรั่วโดยไม่คำนึงถึงเกรด ตรวจสอบความลึกของการมีส่วนร่วมในระหว่างการตรวจสอบบทความแรก ไม่ใช่หลังจากความล้มเหลวของภาคสนาม
- การโจมตีของคลอไรด์ การเจาะรูที่ชิ้นส่วน 303 ถือเป็นสัญญาณบ่งชี้ว่าเกรดนั้นผิดต่อสิ่งแวดล้อม ไม่ใช่ว่าชิ้นส่วนนั้นมีข้อบกพร่อง แทนที่ด้วย 316 หรือเพิ่มแผงกั้นป้องกัน
- การกัดกร่อนของกัลวานิกของพาเรนต์ มองหาผลิตภัณฑ์ที่มีฤทธิ์กัดกร่อนสีขาวหรือสีเทารอบๆ เม็ดมีดสแตนเลสในตัวเรือนอะลูมิเนียม ซึ่งบ่งบอกว่ามีการใช้อะลูมิเนียมอยู่
แนวทางปฏิบัติในการตรวจสอบควรตรงกับโหมดความล้มเหลว การตรวจสอบด้วยสายตาจะจับรอยเป็นรู รอยเปื้อนจากการกัดกร่อน และความเสียหายของด้าย การวัดเกลียวจะจับการเบี่ยงเบนของมิติหลังการติดตั้ง สำหรับข้อต่อที่สำคัญ การตรวจสอบแรงบิดหลังจากรอบการระบายความร้อนครั้งแรกจะให้ข้อมูลมากกว่าการตรวจสอบแรงบิดที่การประกอบ เนื่องจากจะเผยให้เห็นว่าพรีโหลดหายไปหรือไม่ การตรวจสอบสารเคมีเป็นระยะโดยใช้เครื่องวิเคราะห์เอ็กซ์เรย์ฟลูออเรสเซนซ์แบบมือถือจะยืนยันว่าวัสดุที่เข้ามานั้นเป็นเกรด 303 อย่างแท้จริง และไม่ใช่เกรดทดแทน ซึ่งเป็นปัญหาทั่วไปในสินค้าคงคลังแบบผสม
การจัดเก็บยังมีความสำคัญมากกว่าที่ปรากฏอีกด้วย ส่วนประกอบสเตนเลสที่เก็บไว้ในถังไม้แบบเปิดในโกดังที่มีความชื้นสามารถรับการปนเปื้อนบนพื้นผิวและทำให้เกิดสนิมที่มีลักษณะเป็นความสวยงามมากกว่าโครงสร้าง แต่จะยังคงกระตุ้นให้ลูกค้าร้องเรียน การเก็บชิ้นส่วนไว้ในบรรจุภัณฑ์ที่ปิดผนึกด้วยสารยับยั้งการกัดกร่อนที่ระเหยง่าย และการจัดการชิ้นส่วนด้วยถุงมือที่สะอาด จะช่วยหลีกเลี่ยงข้อขัดแย้งเหล่านี้ได้ส่วนใหญ่
ประเด็นสำคัญ: ความล้มเหลวของส่วนประกอบ 303 ส่วนใหญ่จะย้อนกลับไปที่แรงบิด ความผูกพัน หรือสภาพแวดล้อม ไม่ใช่ตัววัสดุเอง ดังนั้นขั้นตอนการบำรุงรักษาจึงสมควรได้รับความสนใจเช่นเดียวกับการระบุเกรด
การจัดหาส่วนประกอบสแตนเลส 303: สิ่งที่ต้องระบุ
เนื่องจาก 303 มีช่วงเคมีที่ยอมรับได้กว้างและมีอุณหภูมิหลายระดับ ใบสั่งซื้อจึงมีความเสี่ยงด้านคุณภาพเป็นส่วนใหญ่ ผู้ผลิตหรือซัพพลายเออร์ที่มีความสามารถควรสามารถตอบทุกประเด็นต่อไปนี้ได้โดยไม่ลังเล
| รายการที่จะระบุ | ทำไมมันถึงสำคัญ |
|---|---|
| เกรดและมาตรฐาน | UNS S30300 หรือ EN 1.4305 ระบุอย่างชัดเจนมากกว่า "สแตนเลส" |
| ช่วงกำมะถัน | กำหนดความสม่ำเสมอของการตัดเฉือนและพฤติกรรมการเจาะโดยอ้อม |
| สภาพการจัดส่ง | อบอ่อนหรือดึงเย็น ส่งผลต่อความแข็งแรงและความเหนียวด้วยระยะขอบที่กว้าง |
| ความแข็ง range | จุดตรวจสอบที่ง่ายดายสำหรับการตรวจสอบขาเข้า |
| ใบรับรองวัสดุ | EN 10204 3.1 พร้อมความสามารถในการตรวจสอบย้อนกลับด้วยหมายเลขความร้อนจนถึงแบทช์ที่เสร็จแล้ว |
| ระดับความทนทานต่อเกลียว | 6H, 6g หรือเฉพาะลูกค้า ตรวจสอบด้วยเกจ go และ no-go |
| การรักษาพื้นผิว | การหล่อลื่นแบบทู่ การชุบ หรือการหล่อลื่นแบบฟิล์มแห้ง ด้วยการทดสอบที่กำหนด |
| แผนการสุ่มตัวอย่าง | กำหนดจำนวนชิ้นส่วนต่อล็อตที่จะตรวจสอบและเทียบกับเกณฑ์ใด |
| บรรจุภัณฑ์ | ป้องกันการปนเปื้อน ความเสียหายจากความชื้น และความเสียหายจากการขนส่ง |
การทำงานร่วมกับผู้ผลิตที่ควบคุมเครื่องมือการติดตั้งจะช่วยขจัดปัญหาต่างๆ เมื่อเม็ดมีดและเครื่องมือตอกได้รับการออกแบบร่วมกัน แรงบิดในการติดตั้ง การยึดประแจ และพิกัดความเผื่อของรูจะสม่ำเสมอ และข้อตำหนิในภาคสนามเกี่ยวกับรูที่หลุดจะลดลงอย่างรวดเร็ว สิ่งนี้สำคัญโดยเฉพาะอย่างยิ่งสำหรับเม็ดมีดแบบต๊าปตัวเองและแบบสามรู ซึ่งคุณสมบัติการขับเคลื่อนมีความสำคัญพอๆ กับเกลียวในตัวมันเอง
ผู้ซื้อจำนวนมากควรถามเกี่ยวกับความสามารถในการทำซ้ำแบบล็อตต่อล็อต ไม่ใช่แค่การอนุมัติบทความแรกเท่านั้น ความร้อนสม่ำเสมอที่ 303 จากแหล่งโรงสีที่มีความเสถียร พร้อมด้วยปริมาณกำมะถันที่ควบคุมได้ ช่วยให้โรงงานสามารถล็อคพารามิเตอร์การตัดและคงไว้ได้นานหลายปี เมื่อแหล่งที่มาของโรงสีเปลี่ยนแปลง พฤติกรรมการตัดเฉือนอาจเปลี่ยนไปแม้ว่าใบรับรองจะดูเหมือนกัน และสัญญาณแรกมักจะเกิดจากการสึกหรอของเครื่องมือเพิ่มขึ้นหรือมีการปฏิเสธเกจเกลียวเพิ่มขึ้น
สุดท้าย ตรวจสอบความสามารถมากกว่าสัญญา สอบถามอุปกรณ์การผลิตจริง กระบวนการตรวจสอบ และห่วงโซ่การตรวจสอบย้อนกลับตั้งแต่แท่งดิบไปจนถึงกล่องบรรจุ ซัพพลายเออร์ที่สามารถแสดงเส้นทางที่บันทึกไว้ตั้งแต่หมายเลขความร้อนไปจนถึงชิ้นส่วนที่เสร็จสมบูรณ์จะจัดการได้ง่ายกว่าซัพพลายเออร์ที่แสดงเฉพาะโฟลเดอร์ใบรับรองเท่านั้น
ประเด็นสำคัญ: ระบุเกรด ช่วงกำมะถัน อุณหภูมิ และประเภทใบรับรองในใบสั่งซื้อ หากไม่มีสี่รายการดังกล่าว ซัพพลายเออร์สองรายก็สามารถอ้างได้ว่าส่งมอบ "303" และยังคงส่งมอบชิ้นส่วนที่มีพฤติกรรมแตกต่างออกไป
คำถามที่พบบ่อย
คุณสมบัติของวัสดุสแตนเลส 303 ที่สำคัญที่สุดคืออะไร?คุณสมบัติที่กำหนดคือปริมาณกำมะถัน 0.15 ถึง 0.35 เปอร์เซ็นต์สำหรับการหักเศษ, ดัชนีความสามารถในการแปรรูปประมาณ 78 เทียบกับ B1112, ความต้านทานแรงดึงอบอ่อนที่ 500 ถึง 700 MPa, ความแข็งแรงของผลผลิต 0.2 เปอร์เซ็นต์ ที่ 190 ถึง 260 MPa, การยืดตัวที่ 35 ถึง 50 เปอร์เซ็นต์, ความแข็ง 160 ถึง 200 HB และ พฤติกรรมที่ไม่ใช่แม่เหล็กโดยพื้นฐานแล้วในสภาวะอบอ่อน ความต้านทานการกัดกร่อนเทียบได้กับ 304 ยกเว้นความต้านทานการกัดกร่อนแบบรูพรุนของคลอไรด์ที่ลดลงอย่างเห็นได้ชัด |
สแตนเลส 303 เป็นแม่เหล็กหรือไม่?อบอ่อน 303 โดยพื้นฐานแล้วไม่ใช่แม่เหล็ก โดยมีความสามารถในการซึมผ่านใกล้เคียง 1.02 การขึ้นรูปเย็น การรีดเกลียว และการตัดเฉือนหนักจะเปลี่ยนออสเทนไนต์เป็นมาร์เทนไซต์บางส่วน ดังนั้นชิ้นส่วนที่เสร็จแล้วจึงกลายเป็นแม่เหล็กอ่อนๆ โดยมีความสามารถในการซึมผ่านได้มากถึงประมาณ 3 แม่เหล็กที่เกาะติดกับส่วนประกอบ 303 ที่ผ่านการกลึงเล็กน้อยถือเป็นเรื่องปกติ และไม่ได้หมายความว่าให้เกรดที่ไม่ถูกต้อง |
สแตนเลส 303 สามารถชุบแข็งด้วยกรรมวิธีทางความร้อนได้หรือไม่?ไม่ มันเป็นเกรดออสเทนนิติก และไม่ตอบสนองต่อการชุบแข็งหรือการแบ่งเบาบรรเทา วิธีเดียวที่จะเพิ่มความแข็งแกร่งได้คือการทำงานเย็น ซึ่งสามารถดันแรงดึงได้ประมาณ 690 ถึง 860 MPa โดยแลกกับความเหนียว การหลอมใช้เพื่อทำให้วัสดุงานเย็นอ่อนตัวลงและคืนความยืดหยุ่นเท่านั้น |
เหตุใด 303 จึงง่ายต่อการตัดเฉือนมากกว่า 304การเติมซัลเฟอร์จะก่อให้เกิดการรวมตัวของแมงกานีสซัลไฟด์ตลอดทั้งเมทริกซ์ การรวมเหล่านี้ทำหน้าที่เป็นรอยบากภายในที่ทำให้ชิปแตกออกเป็นส่วนสั้น ๆ แทนที่จะสร้างเป็นเส้นยาว เศษสั้นจะเคลียร์พื้นที่การตัด ลดการสร้างคมตัด ลดแรงตัด และช่วยให้มีความเร็วพื้นผิวสูงขึ้น ซึ่งเป็นเหตุผลว่าทำไมเครื่องจักร 303 ถึงประมาณ 1.7 เท่าของความเร็วของ 304 |
เชื่อมสแตนเลส 303 ได้ไหม?โดยทั่วไปไม่แนะนำ ซัลเฟอร์ส่งเสริมการแตกร้าวร้อนและความพรุนในเม็ดเชื่อม และบริเวณที่ได้รับความร้อนจะสูญเสียความต้านทานการกัดกร่อน ในกรณีที่ไม่สามารถหลีกเลี่ยงการเชื่อมได้ ให้ใช้กระบวนการป้อนความร้อนต่ำกับตัวเติม 308L และวางแผนสำหรับการอบอ่อนและการดองอย่างสมบูรณ์ หรือเปลี่ยนส่วนประกอบเป็น 304 หรือ 316 |
303 เหมาะสำหรับสภาพแวดล้อมทางทะเลหรือชายฝั่งหรือไม่ไม่ การสัมผัสกับคลอไรด์ทำให้เกิดรูพรุนที่เริ่มต้นเมื่อมีการรวมตัวของซัลไฟด์ แม้ว่าประสิทธิภาพการกัดกร่อนโดยทั่วไปจะใกล้เคียงกับ 304 แต่ความหนาแน่นของจุดเริ่มต้นของหลุมนั้นสูงกว่ามาก ดังนั้น 303 จึงควรสงวนไว้สำหรับบริการในร่ม ผิวมัน หรือมีความชื้นเล็กน้อย เกรด 316 เป็นตัวเลือกที่เหมาะสมสำหรับสภาพแวดล้อมทางทะเลและสารเคมี |
ความแตกต่างระหว่าง 303 และ 303Se คืออะไร?ทั้งสองเกรดเป็นเกรดตัดเฉือนอิสระ แต่ 303Se ใช้ซีลีเนียมแทนกำมะถัน ซีลีเนียมให้การควบคุมเศษที่คล้ายกัน โดยมีผิวสำเร็จที่ดีขึ้น และปรับปรุงความสามารถในการขึ้นรูปทั้งร้อนและเย็น และการรวมตัวของซีลีเนียมจะทำให้ตัวเริ่มหลุมรุนแรงน้อยลงเล็กน้อย โดยทั่วไปแล้ว ตลับลูกปืนกำมะถัน 303 จะมีดัชนีความสามารถในการขึ้นรูปสูงกว่าและมีต้นทุนที่ต่ำกว่า ดังนั้นจึงยังคงเป็นค่าเริ่มต้นสำหรับชิ้นส่วนที่กลึงด้วยสกรู |
เม็ดมีด 303 ต้องใช้การตอกเกลียวเท่าใดกฎการเริ่มต้นในทางปฏิบัติคือ 1.0 ถึง 1.5 เท่าของเส้นผ่านศูนย์กลางระบุของเกลียวที่เกี่ยวในเหล็กและเหล็กหล่อ และประมาณ 2.0 เท่าของเส้นผ่านศูนย์กลางระบุในอะลูมิเนียมหรือแมกนีเซียม หากมีการสั่นสะท้าน ให้ใช้การออกแบบเม็ดมีดล็อคแทนที่จะเพิ่มการมีส่วนร่วม เนื่องจากอายุความล้าจะขึ้นอยู่กับรอยบากที่เกลียวที่เกี่ยวครั้งแรก |
ผู้ซื้อควรตรวจสอบส่วนประกอบ 303 ที่เข้ามาอย่างไรตรวจสอบใบรับรอง EN 10204 3.1 โดยเทียบกับตัวเลขความร้อน ตรวจสอบความแข็ง วัดเกลียวด้วยเกจ go และ no-go และตรวจสอบจุดเคมีด้วยเครื่องวิเคราะห์แบบมือถือ หากการทดแทนเกรดมีความเสี่ยง ยืนยันว่าปริมาณกำมะถันอยู่ภายในช่วงที่ระบุ เนื่องจากความร้อนที่มีกำมะถันต่ำจะทำให้เครื่องจักรแตกต่างออกไป แม้ว่าใบรับรองจะเป็นไปตามข้อกำหนดก็ตาม |
สแตนเลส 303 มีราคามากกว่า 304 หรือไม่?โดยทั่วไปต้นทุนวัสดุต่อกิโลกรัมจะใกล้เคียงกันหรือสูงกว่าเล็กน้อย แต่ต้นทุนชิ้นส่วนที่ส่งมอบมักจะต่ำกว่าเนื่องจากเวลาในการตัดเฉือนสั้นกว่ามาก ในการตัดเฉือนสกรูปริมาณมาก ความแตกต่างในรอบเวลาและอายุการใช้งานของเครื่องมือมักจะมีน้ำหนักมากกว่าราคาวัตถุดิบ ดังนั้น 303 จึงยังคงเป็นตัวเลือกที่ประหยัดในทุกที่ที่มีสภาพแวดล้อมการกัดกร่อนเอื้ออำนวย |
ประเด็นสำคัญ: คุณสมบัติของวัสดุสแตนเลส 303 ได้รับการปรับให้เหมาะสมสำหรับการตัดเฉือนและการกัดกร่อนจากการใช้งานระดับเล็กน้อย และคำถามในการเลือกทุกข้อจะกลับมาที่ลำดับความสำคัญสองประการนี้
หน้าที่เกี่ยวข้องบนเว็บไซต์นี้
สองหน้าด้านล่างนี้ครอบคลุมถึงตระกูลวัสดุและผลิตภัณฑ์ที่กล่าวถึงในบทความนี้ และเป็นขั้นตอนถัดไปตามปกติหากคุณระบุส่วนประกอบแบบเธรด
| หน้า | สิ่งที่คุณจะได้พบ |
|---|---|
| เม็ดมีดเกลียวสแตนเลส | ประเภทเม็ดมีด วัสดุ และวิธีการติดตั้งในภาพรวมเดียว |
| ตัวยึดสแตนเลส 303, 304 และ 316 | การเปรียบเทียบเกรดสำหรับตัวยึดและชิ้นส่วนสเตนเลสกลึง |
หากคุณกำลังเปรียบเทียบตัวเลือกวัสดุสำหรับชิ้นส่วนเฉพาะแทนที่จะอ่านแบบทั่วไป ให้นำแบบร่าง สภาพแวดล้อมการบริการ และปริมาณรายปีมาด้วย ทั้งสามรายการนี้จะกำหนดเกรดและอุณหภูมิได้เร็วกว่าการเปรียบเทียบแผ่นข้อมูลใดๆ
ประเด็นสำคัญ: จับคู่เกรดกับสภาพแวดล้อมและปริมาณ จากนั้นล็อกตัวเลือกไว้ในภาพวาดและใบสั่งซื้อ เพื่อให้การตัดสินใจยังคงอยู่ในคำสั่งซื้อถัดไป


